- tel:+86-13222111178
- email:info@ntjugao.com



Estrutura fundamental e princípio de funcionamento das curvadoras de perfis
Estrutura fundamental e princípio de funcionamento das curvadoras de perfis
As curvadoras de perfis são equipamentos essenciais para a conformação de metais, desenvolvidas para atender às necessidades de conformação de perfis com formatos irregulares. Elas resolvem uma limitação dos equipamentos tradicionais de calandragem e dobra de chapas, que não são adequados para processar perfis. São amplamente utilizadas na construção civil, na indústria e em serviços de reparação. Sua evolução tecnológica tem se concentrado em três aspectos fundamentais: versatilidade, precisão e eficiência.
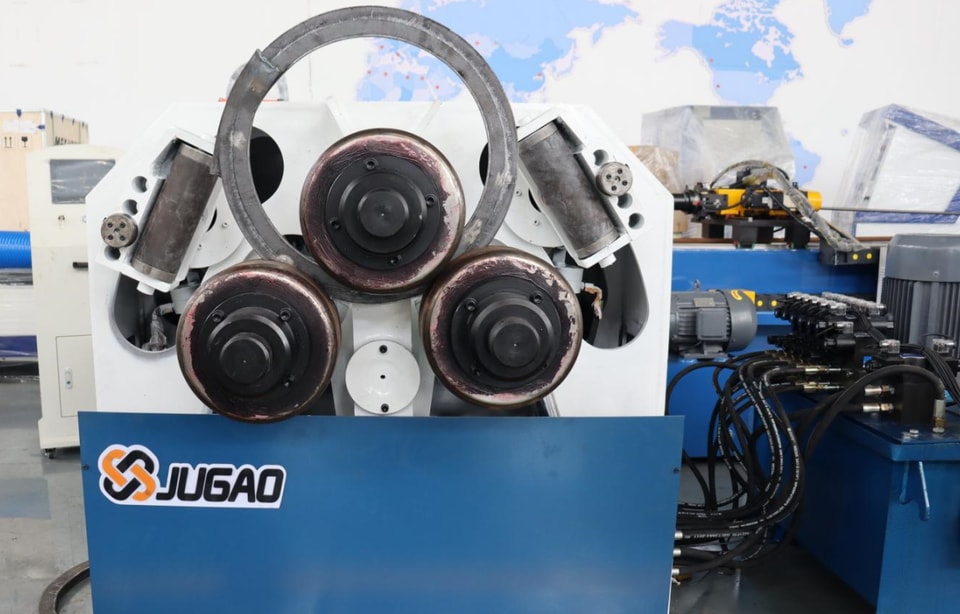
Características fundamentais e tipos de curvadoras de perfis:
1. Aplicação industrial e valor essencial
Como equipamentos especializados de conformação, sua principal função é curvar perfis de diferentes seções transversais — como cantoneiras, perfis U e I, tubos quadrados, retangulares e de formatos especiais, perfis de alumínio e de aço inoxidável — em arcos e formas irregulares. Permitem realizar operações de curvamento a frio e a quente, desde a calandragem de arcos simples até a conformação de geometrias complexas com múltiplos ângulos e raios de curvatura. São equipamentos essenciais para o processamento de componentes metálicos de formato irregular.
2. Funções e aplicações
As funções do equipamento abrangem todo o processo, do pré-processamento à conformação de precisão. Além das operações básicas de curvamento, pode incluir funções auxiliares, como nivelamento, cisalhamento e puncionamento, para realizar a conformação em uma única etapa. Atende tanto à produção seriada de alta eficiência quanto a demandas especiais de pequenos lotes e peças únicas. É compatível com a maioria dos metais dúcteis, como aço-carbono, aço inoxidável, ligas de alumínio e ligas de cobre.
3. Principais critérios de classificação
Atualmente, as curvadoras de perfis disponíveis no mercado são classificadas principalmente segundo três critérios: o tipo de acionamento (mecânico, hidráulico ou CNC servoacionado); a configuração (instalação fixa em linha de produção ou operação móvel no local); e o processo de conformação (curvamento por rolos, por pressão ou por tração). Cada tipo atende a diferentes aplicações, requisitos de precisão e orçamentos. 4. Diferenças em relação a equipamentos semelhantes
Ao contrário das calandras de chapas, adequadas apenas para conformar materiais planos e incapazes de processar perfis com cavidades fechadas ou abas abertas; das dobradeiras convencionais, que fazem apenas dobras em ângulo reto e não realizam curvamento contínuo em arco; e das curvadoras de tubos, destinadas a tubos ocos e inadequadas para perfis maciços ou abertos de formato irregular, as curvadoras de perfis oferecem uma faixa de aplicação muito mais ampla.
Estrutura fundamental e princípio de funcionamento:
1. Sistema de transmissão de potência
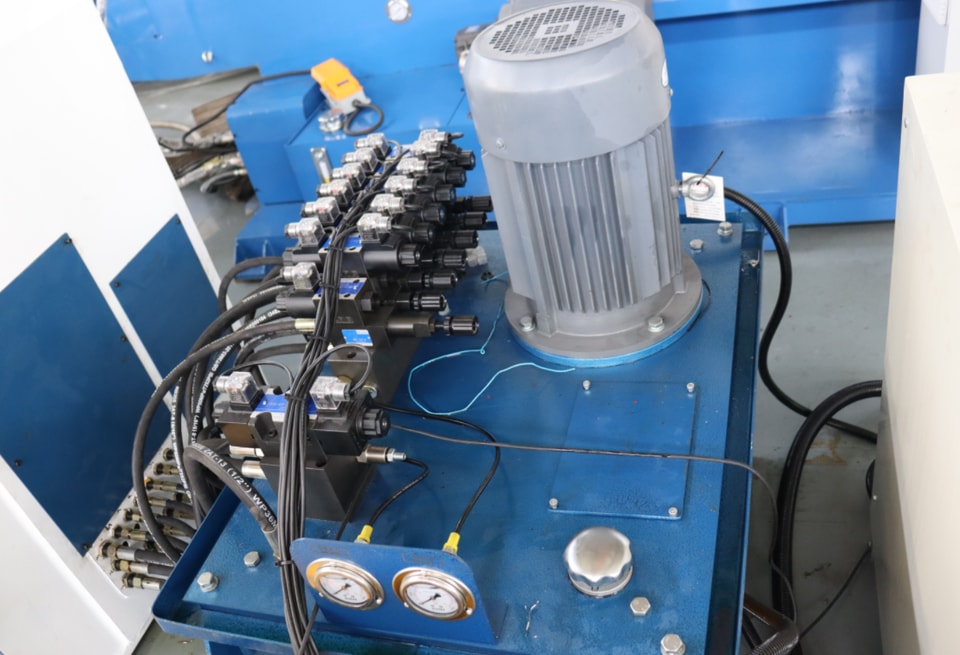
Como núcleo da geração de força da máquina, o sistema de transmissão é escolhido conforme a aplicação. Os sistemas de acionamento mecânico transmitem potência por meio de um motor, um redutor e um mecanismo de pinhão e cremalheira. Sua estrutura compacta e baixa necessidade de manutenção os tornam adequados para perfis leves e médios. Os sistemas hidráulicos acionam cilindros por meio da pressão estável de uma unidade hidráulica, oferecendo alta resistência a sobrecargas e força constante, ideais para perfis de paredes espessas e alta dureza. Já os sistemas CNC servoacionados acionam diretamente o mecanismo por meio de servomotores de alta resposta, proporcionando maior precisão de controle e menor consumo de energia, sendo indicados para aplicações de alta precisão.
2. Mecanismo de fixação e alimentação do perfil
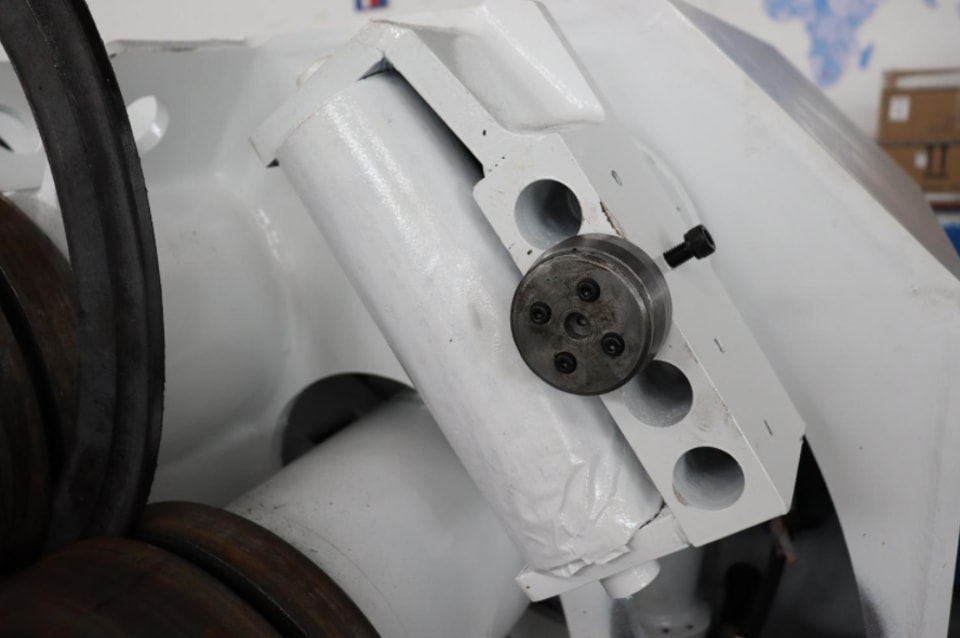
Este mecanismo posiciona e fixa o perfil com precisão e o alimenta conforme necessário. Geralmente, conta com módulos de fixação com espaçamento ajustável para acomodar perfis com diferentes larguras de abas e alturas de seção. Alguns modelos também incluem rolos antiderrapantes, batentes de posicionamento e dispositivos de leitura angular, que evitam deslizamentos e deslocamentos durante o processamento e garantem a precisão das dimensões de curvamento desde a etapa de fixação.
3. Mecanismo de acionamento do curvamento
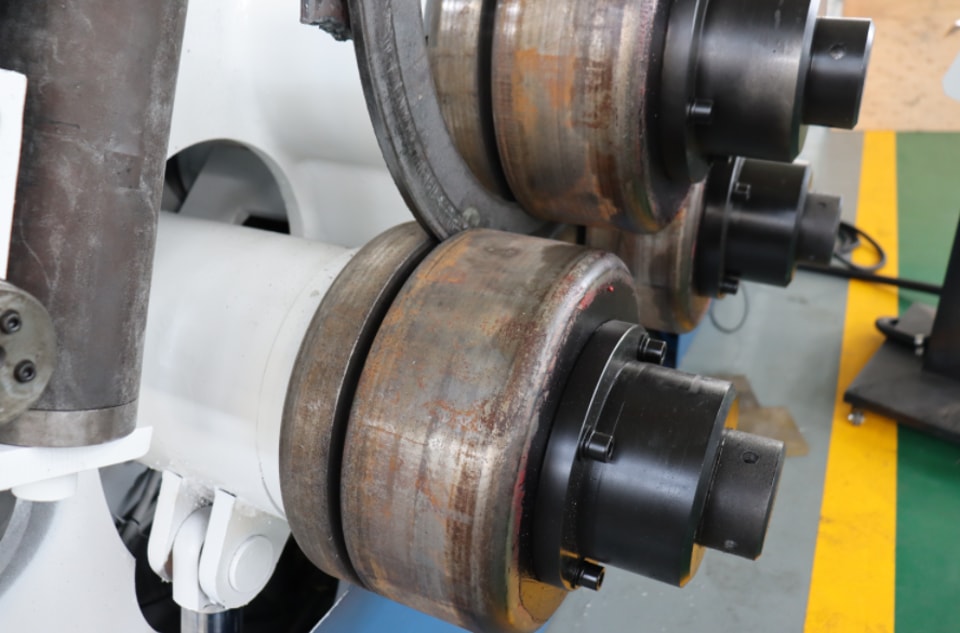
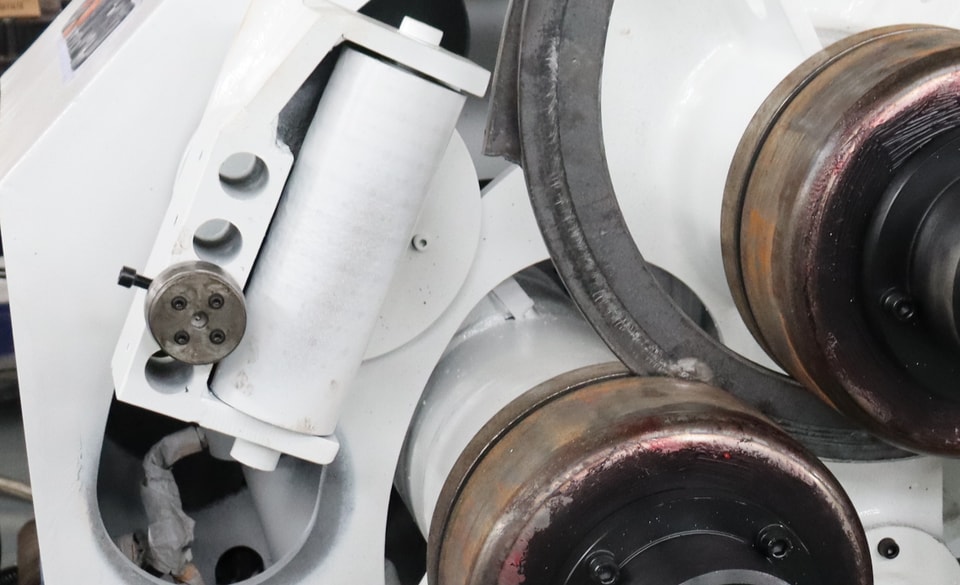
Este é o componente central que realiza diretamente a conformação do perfil. Cada método atende a diferentes necessidades. No curvamento por rolos, conjuntos de rolos com ângulo ajustável giram e curvam o perfil gradualmente, gerando uma deformação uniforme, ideal para arcos de grande raio. No curvamento por pressão, o fechamento dos moldes superior e inferior comprime o perfil, oferecendo alta precisão e sendo adequado para ângulos e arcos de pequeno raio. No curvamento por tração, aplica-se tensão às duas extremidades do perfil fixado enquanto uma matriz de pressão realiza o curvamento. Isso evita rugas na face interna de perfis longos e é adequado para componentes longos com grande curvatura.
4. Sistemas auxiliares
Esses sistemas dividem-se em duas categorias: módulos de segurança e módulos de apoio ao processo. Os módulos de segurança geralmente incluem proteção contra sobrecarga, frenagem de emergência e proteções antiesmagamento, prevenindo acidentes durante a operação. Os módulos de apoio ao processo podem incluir, conforme a necessidade, dispositivos de controle de temperatura para curvamento a quente, protetores contra riscos na superfície dos perfis e mecanismos de remoção de resíduos. Esses recursos atendem a requisitos específicos do processo e aumentam o rendimento de peças acabadas.
Adaptação dos processos e lógica de operação das curvadoras de perfis:
1. Adaptação do processo aos diferentes materiais dos perfis
Para perfis de metais dúcteis, como aço-carbono e aço inoxidável, o curvamento a frio pode ser realizado ajustando a velocidade e a força de fixação, sem necessidade de aquecimento adicional e com maior eficiência. Em materiais muito dúcteis, como ligas de alumínio e cobre, é preciso controlar a velocidade de curvamento para evitar trincas de tração na superfície. Já em perfis de aço-liga de alta dureza e paredes espessas, geralmente é necessário pré-aquecer o material ou utilizar o curvamento a quente para reduzir a resistência à deformação e evitar trincas durante a conformação.
2. Pontos essenciais de controle do curvamento
Antes do processamento, é necessário preparar o perfil, removendo rebarbas e óleo da superfície para evitar deslizamentos ou danos durante a fixação. Durante o curvamento, a velocidade deve ser adequada ao material e às dimensões da seção transversal: uma velocidade excessiva pode causar trincas, enquanto uma velocidade muito baixa reduz a produtividade. Em peças com vários segmentos curvados, é essencial controlar com precisão o posicionamento de cada segmento para garantir o encaixe correto na montagem posterior.
3. Como evitar defeitos comuns de conformação
Se surgirem trincas na face externa do perfil, geralmente é porque a deformação de curvamento ultrapassou o limite de alongamento do material. Para corrigir, aumente o raio de curvamento, reduza a velocidade e faça o pré-aquecimento adequado. Se aparecerem rugas na face interna, a causa costuma ser a tensão de compressão excessiva durante o curvamento. Ajustar a folga da matriz e aumentar a força de tração pode ajudar. Se o retorno elástico provocar desvios no ângulo de conformação, corrija-os aplicando um ângulo de compensação e aumentando o tempo de retenção.
4. Lógica avançada de operação digital
As máquinas CNC podem determinar automaticamente a trajetória de curvamento adequada com base nos parâmetros da seção transversal, nas propriedades do material e nos desenhos de conformação inseridos previamente, eliminando ajustes manuais repetitivos. O equipamento pode armazenar uma biblioteca de processos de conformação frequentes, permitindo chamar diretamente os parâmetros ao processar peças semelhantes e reduzindo significativamente a complexidade da operação. Alguns modelos também monitoram o processo em tempo real e emitem alertas imediatos caso detectem força de curvamento anormal ou desvios de posicionamento, evitando a produção de lotes de peças defeituosas.