- tel:+86-13222111178
- email:info@ntjugao.com



Como a lubrificação pode melhorar a precisão de uma dobradeira de tubos?
Como a lubrificação pode melhorar a precisão de uma dobradeira de tubos?
Quando surgem problemas de precisão na dobra, a maioria das pessoas’tem como primeira reação verificar as ferramentas, ajustar os parâmetros ou recalibrar a máquina. Embora essas medidas sejam válidas, um fator costuma passar despercebido: a lubrificação.
Já encontrei muitas oficinas em que, apesar do uso de ferramentas novas, do ajuste fino dos parâmetros e da calibração do equipamento, a qualidade dos tubos dobrados continuava irregular. No fim, a causa era a lubrificação inadequada. Quando a lubrificação é insuficiente, o atrito aumenta e o material flui de maneira irregular,—afetando negativamente tanto o ângulo de dobra quanto o acabamento superficial da peça.
I. Por que a lubrificação afeta diretamente a precisão
Durante a dobra de tubos, o tubo desliza e se deforma dentro das ferramentas. O atrito excessivo provoca uma distribuição irregular das tensões e torna o processo de deformação difícil de controlar. Isso pode causar afinamento na parte externa da curva, enrugamento na parte interna e retorno elástico irregular. Materiais como aço inoxidável e alumínio, bem como tubos de parede fina, são particularmente sensíveis às variações de atrito.
A lubrificação adequada reduz o atrito e permite que o material flua com mais facilidade. Assim, o tubo segue o percurso de dobra previsto, produzindo ângulos consistentes e protegendo a superfície contra riscos e escoriações.
II. Pontos críticos de lubrificação: não deixe nenhum passar despercebido
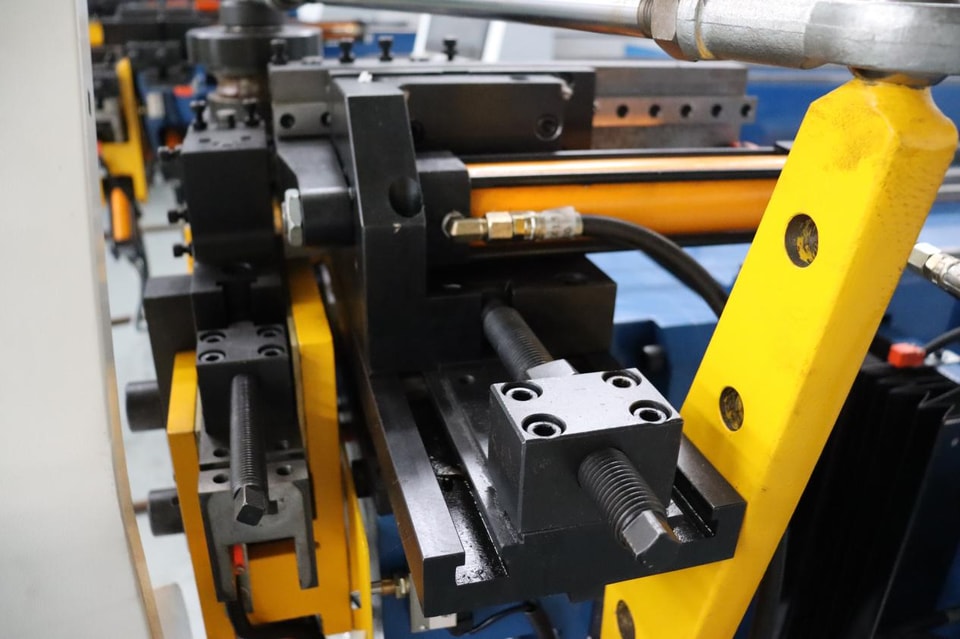
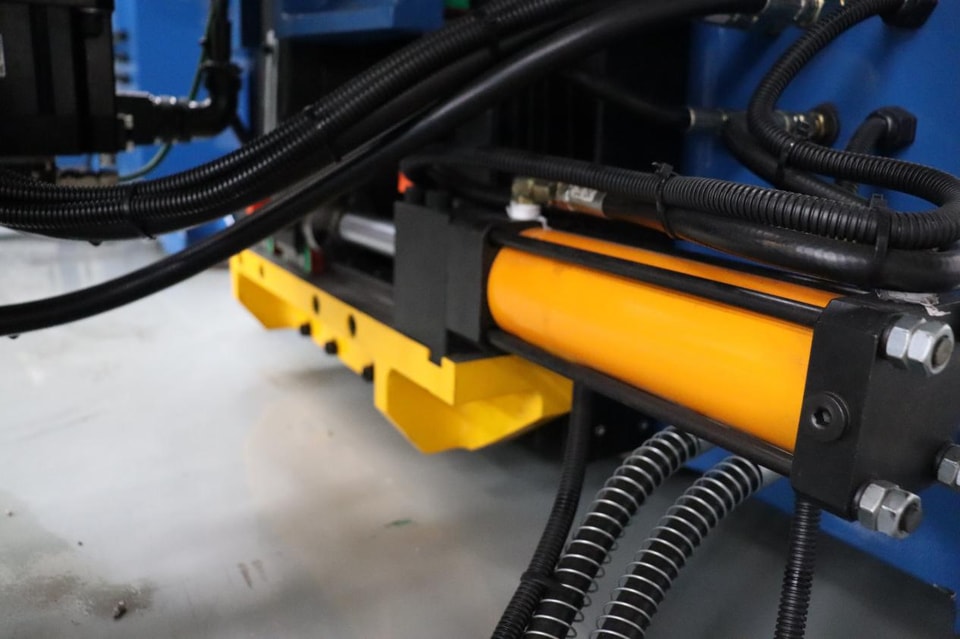
Mandril e haste do mandril: o mandril dá suporte interno ao tubo e fica sujeito a altas pressões e temperaturas durante a operação. A lubrificação inadequada acelera o desgaste do mandril, pode danificar a parede interna do tubo e compromete a estabilidade do raio de dobra. Isso é especialmente importante ao dobrar tubos de parede fina ou realizar dobras de raio pequeno.
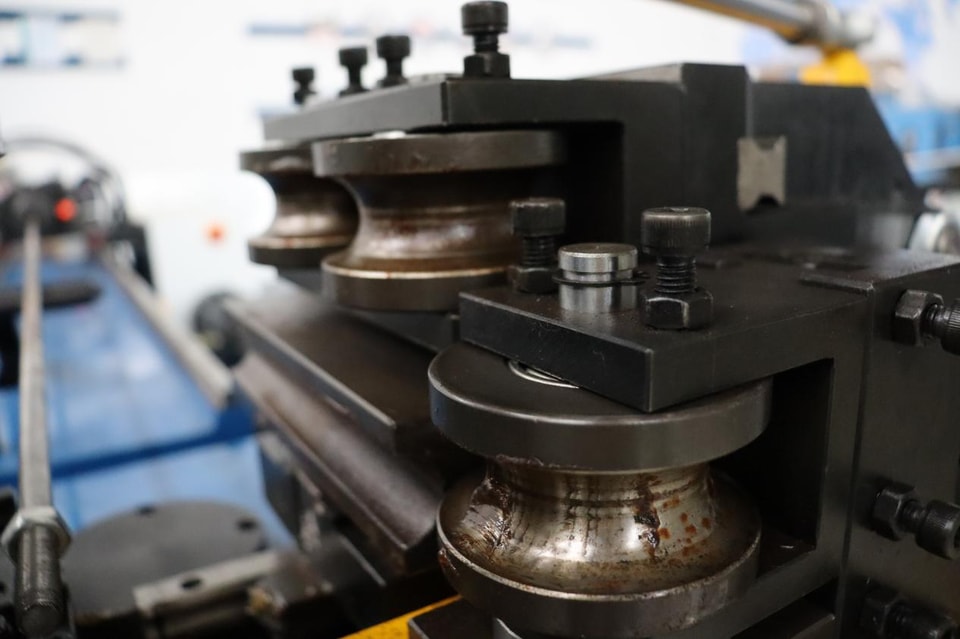
Matriz de dobra e matriz de pressão: as superfícies de contato entre o tubo e a matriz de dobra devem permanecer lisas. Uma película lubrificante fina e uniforme reduz a resistência superficial e evita riscos e marcas de arraste. Na produção em série, essa película é essencial para garantir a consistência de cada tubo dobrado.
Matriz de aperto e matriz raspadora: a matriz de aperto exige uma força de fixação estável; a lubrificação deve ser cuidadosamente equilibrada—— tanto a falta quanto o excesso podem causar deslizamento. A lubrificação da matriz raspadora é essencial para evitar rugas no início da curva.
III. Como escolher o lubrificante adequado
O aço inoxidável geralmente exige lubrificantes de extrema pressão devido à sua elevada resistência à deformação. Para tubos de alumínio, use lubrificantes com baixo teor de resíduos para evitar a contaminação da superfície. O lubrificante inadequado pode prejudicar o desempenho ou, pior ainda, deixar resíduos que corroem as ferramentas.
Além disso, usar mais não significa necessariamente obter melhores resultados. O excesso de lubrificante pode reter pó e partículas metálicas, formando uma pasta abrasiva que acelera o desgaste. É muito mais eficaz controlar a quantidade aplicada e remover o excesso de graxa regularmente do que simplesmente usar mais lubrificante.
IV. A técnica correta de aplicação faz diferença
Antes da aplicação, limpe cuidadosamente as superfícies da matriz, do mandril e do tubo. O lubrificante usado misturado a resíduos não só deixa de lubrificar como também aumenta o atrito.
Aplique o lubrificante de forma uniforme e consistente. Seja com pincel, sistema de pulverização ou unidade de lubrificação automática, o objetivo é manter uma lubrificação homogênea em todos os tubos e em todas as superfícies de contato. Durante a produção contínua, faça verificações regulares. Se a temperatura variar ou mudar o lote do material, talvez seja necessário ajustar ligeiramente a quantidade de lubrificante aplicada.
V. Dois erros comuns de lubrificação
O excesso de lubrificação causa deslizamento. Se houver lubrificante demais na zona de aperto, o tubo não ficará preso com firmeza e poderá escorregar durante a dobra, resultando em ângulos imprecisos. Controle a quantidade aplicada para garantir um posicionamento estável.
Não seguir um cronograma de lubrificação. Aplicar lubrificante só quando alguém se lembra—ou deixar de aplicá-lo completamente—provoca condições de atrito irregulares, que levam a uma qualidade de dobra instável. Inclua a lubrificação no plano de manutenção de rotina e faça-a nos horários e locais definidos para obter resultados previsíveis.
VI. Resumo
A lubrificação é mais do que uma tarefa de manutenção de rotina: é parte integrante do controle de precisão. Ao escolher o lubrificante certo, aplicá-lo nos pontos adequados, controlar a quantidade utilizada e seguir um cronograma consistente, você verá melhorias significativas tanto na uniformidade dos ângulos quanto no acabamento superficial dos tubos dobrados.