- tel:+86-13222111178
- email:info@ntjugao.com



Como melhorar a precisão com a configuração e a calibração de curvadoras de tubos?
Como melhorar a precisão com a configuração e a calibração de curvadoras de tubos?
Em última análise, a precisão da dobra depende de dois fatores: uma configuração correta e uma calibração precisa. Se a configuração estiver errada, os ajustes posteriores serão inúteis; se a calibração estiver incorreta, nem mesmo a melhor máquina produzirá peças dentro das especificações. Já vi muitas oficinas com equipamentos de alta qualidade nas quais os ângulos de dobra variavam sem consistência. Ao investigar, a causa estava invariavelmente nos processos de configuração e calibração.
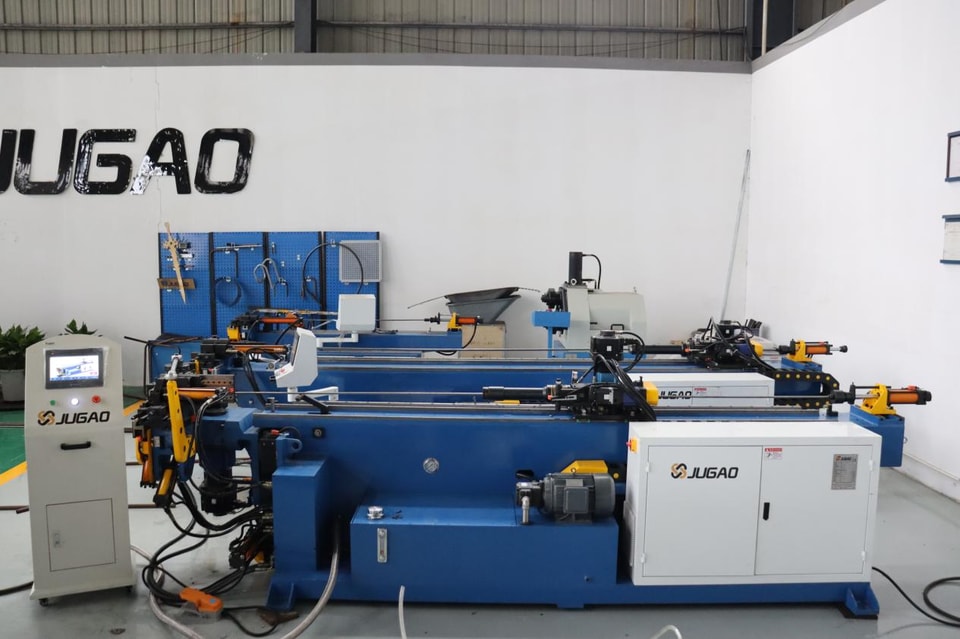
I. Preparação antes da configuração
Comece limpando e organizando a área de trabalho. A desordem ao redor da máquina aumenta o risco de impactos acidentais durante a operação e dificulta o monitoramento do funcionamento do equipamento. Verifique se a máquina está firmemente fixada e se os chumbadores estão bem apertados. Confira o nivelamento da base com um nível de precisão: até mesmo uma pequena irregularidade pode resultar em ângulos de dobra imprecisos.
II. A seleção correta das ferramentas é fundamental
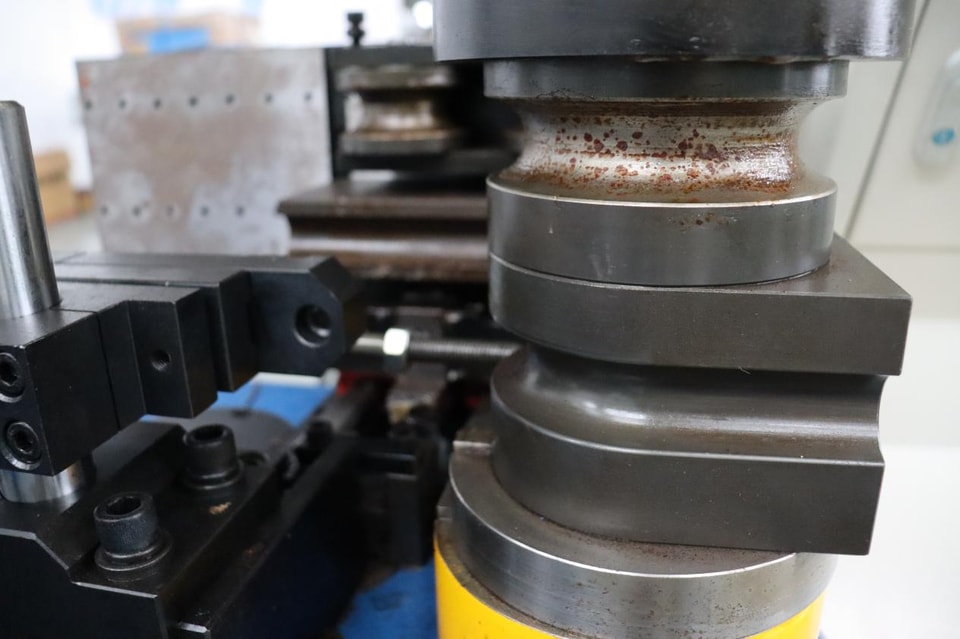
Componentes como matriz de dobra, matriz de fixação, matriz de pressão, mandril e matriz raspadora devem ser escolhidos de acordo com o material, a espessura da parede e o diâmetro externo do tubo. O aço inoxidável e o aço carbono exigem ferramentas diferentes, assim como os tubos de parede fina e de parede espessa. Uma seleção inadequada das ferramentas é difícil de corrigir posteriormente, independentemente dos ajustes de parâmetros.
Instale cuidadosamente as ferramentas selecionadas. Certifique-se de que o mandril esteja centralizado, que a matriz de pressão esteja alinhada com a matriz de dobra e que o sistema de fixação esteja bem preso. Limpe completamente as superfícies de montagem para evitar que cavacos metálicos ou resíduos fiquem presos sob as ferramentas. Por fim, aplique lubrificante após a instalação para reduzir o atrito durante a dobra.
III. Configuração dos parâmetros da máquina
Acesse o sistema de controle e insira parâmetros como ângulo e velocidade de dobra, pressão de fixação e distância de retração do mandril. Esses valores não são fixos; devem ser ajustados de acordo com o material específico do tubo e o raio de dobra. Use velocidades de dobra menores para aços de alta resistência, a fim de evitar trincas, e controle com mais precisão a dobra de tubos de alumínio para evitar deformações superficiais. Ao processar pela primeira vez um tubo de determinada dimensão, comece com parâmetros conservadores e otimize-os gradualmente após realizar dobras de teste.
IV. Etapas de calibração
Etapa 1: Zerar todos os eixos. Retorne o eixo de rotação, o braço de dobra e o carro de alimentação às respectivas posições zero. O zeramento preciso estabelece o ponto de referência para todas as operações seguintes. Isso é especialmente importante para peças com várias dobras, pois erros se acumulam quando a posição zero é imprecisa.
Etapa 2: Calibrar o ângulo de dobra. Dobre uma peça de teste, meça o ângulo real com um transferidor digital e compare-o com o valor definido. Os metais apresentam retorno elástico, que precisa ser compensado. Some a diferença entre o ângulo medido e o ângulo predefinido ao valor de compensação e, em seguida, teste outra peça até que os ângulos correspondam.
Etapa 3: Calibrar o comprimento de alimentação. Em máquinas com alimentação automática, certifique-se de que o eixo de alimentação se desloque até a posição correta. Um desvio de apenas 0,5 mm pode causar desalinhamento nas extremidades após várias dobras. Faça vários testes de alimentação, meça o deslocamento real e ajuste com precisão os parâmetros do servo.
Etapa 4: Calibrar o eixo de rotação. Peças complexas exigem uma rotação em ângulos específicos entre as dobras. Use um transferidor ou medidor angular para comparar o ângulo real de rotação com o valor definido. Se houver algum desvio, ajuste o valor de calibração da rotação no painel de controle.
Etapa 5: Realizar uma dobra de teste completa. Depois de calibrar todos os eixos, execute o programa completo e inspecione a peça de acordo com os desenhos técnicos, verificando ovalização, redução da espessura da parede, raio de dobra e precisão angular. A produção em série só deve começar quando todas as especificações forem atendidas.
V. Que problemas a configuração e a calibração podem resolver?
O controle do retorno elástico torna-se mais preciso e a consistência dos ângulos melhora. O alinhamento correto das matrizes reduz o risco de enrugamento e trincas nos tubos. A calibração precisa dos eixos de alimentação e rotação aumenta a precisão dimensional das peças com várias dobras. Com menos retrabalho e menos ajustes, a eficiência da produção aumenta naturalmente.
VI. Dicas práticas
Verifique a calibração após trocar ferramentas importantes ou a cada 200–a 300 ciclos de dobra. Peças que exigem alta precisão precisam de verificações mais frequentes.
Faça uma dobra de teste ao trocar o lote de material. Tubos de diferentes fornecedores ou lotes podem apresentar variações no retorno elástico, por isso os valores de compensação existentes podem não ser adequados.
O aço inoxidável apresenta retorno elástico significativo. Garanta suporte adequado do mandril, reduza a velocidade de dobra e aumente apropriadamente o ângulo de compensação.
Depois de otimizar todos os parâmetros, salve-os e arquive-os. Você poderá recuperar essas configurações diretamente em futuras produções com as mesmas especificações, economizando o tempo que seria gasto em repetidas tentativas e ajustes.
VII. Perguntas frequentes
Com que frequência a curvadora de tubos deve ser calibrada? A calibração é necessária após a troca das matrizes, antes de iniciar produções em grande volume ou sempre que notar que o ângulo de dobra está começando a variar. Não há um intervalo fixo; a frequência depende da intensidade de uso.
Como controlar o retorno elástico em tubos de aço inoxidável? É preciso atuar simultaneamente em três pontos: usar suporte adequado do mandril, reduzir a velocidade de dobra e compensar com precisão o retorno elástico.
É necessário fazer uma dobra de teste sempre que o material do tubo mudar? Sim. As propriedades dos materiais variam entre tipos e lotes, portanto a dobra de teste é a forma mais confiável de verificar a configuração.
Embora a configuração e a calibração possam parecer tarefas tediosas, elas são a base da precisão na dobra. Dedicar tempo para realizar corretamente essa etapa garante um processo de produção mais tranquilo.