- tel:+86-13222111178
- email:info@ntjugao.com



Como solucionar rapidamente problemas de escória no corte a laser
Como solucionar rapidamente problemas de escória no corte a laser
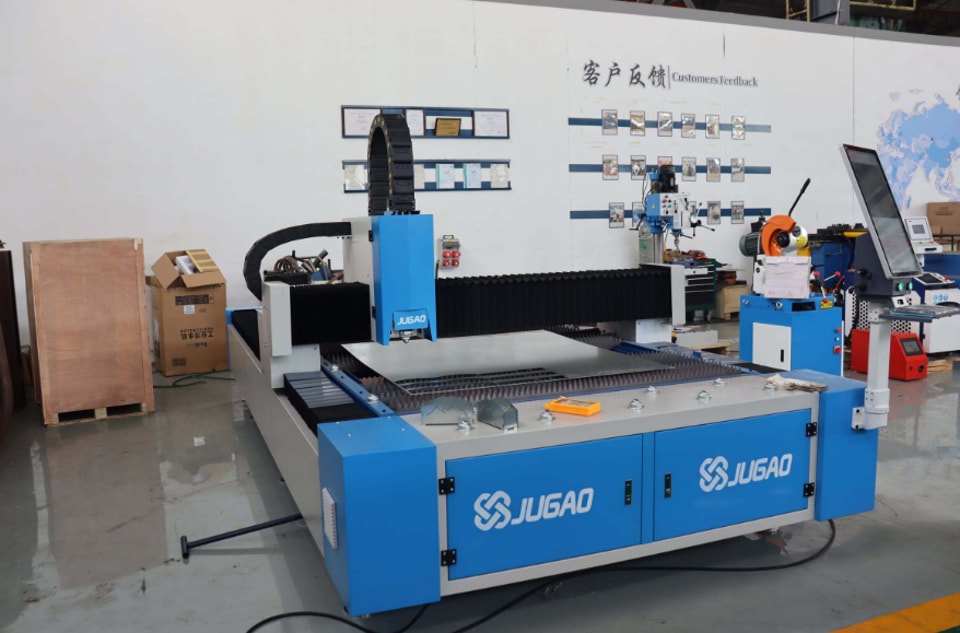
O acúmulo de escória nas peças cortadas a laser é um dos problemas de qualidade mais comuns nesse processo. Se há muita escória aderida à parte inferior das peças, acabamento irregular nas bordas ou mais tempo de limpeza após cada trabalho, saiba que isso é bastante comum. Pela minha experiência, esse acúmulo geralmente decorre de parâmetros de corte inadequados, gás auxiliar mal ajustado, bocal em más condições ou componentes ópticos sujos. Neste guia, explico as causas mais comuns da formação de escória no corte a laser e apresento medidas práticas para recuperar cortes limpos e precisos e aumentar a eficiência da produção.
Entenda o problema da escória no corte a laser
O que é escória no corte a laser?
A escória é o metal fundido que não é totalmente expelido da fenda de corte durante a passagem do feixe. Em vez de ser removido pelo gás auxiliar, ele esfria e adere à borda inferior da peça.
Os sinais mais comuns incluem:
Bordas inferiores ásperas
Acúmulo excessivo de escória
Peças difíceis de dar acabamento
Qualidade inferior das peças
Analisar o tipo e o aspecto da escória ajuda a identificar a causa real com mais rapidez.
Por que é importante evitar o acúmulo de escória
Ignorar esse problema pode trazer várias consequências:
Aumento dos custos de produção
Mais tempo gasto no acabamento
Perda de precisão dimensional
Insatisfação dos clientes
Redução da produtividade geral
Resolver o problema logo no início ajuda a manter a qualidade do corte.
Por que a escória se forma: causas mais comuns
Velocidade de corte incorreta
A velocidade de corte influencia significativamente a quantidade de escória formada.
Se a velocidade estiver muito baixa:
O calor continua a acumular-se
Forma-se mais metal fundido
A quantidade de escória aumenta significativamente
Se a velocidade estiver muito alta:
O feixe pode não atravessar completamente o material
O metal fundido pode não ser expelido corretamente
O corte não atravessa o material por completo e forma-se escória
Encontrar a velocidade ideal é fundamental.
Pressão incorreta do gás auxiliar
O gás auxiliar remove o metal fundido da zona de corte.
Os problemas com o gás geralmente são causados por:
Pressão muito baixa
Fluxo de gás instável
Gás contaminado
Escolha do gás inadequado
A pressão baixa do gás é uma das principais causas do acúmulo de escória.
Ponto focal mal posicionado
O ponto focal determina onde a energia do feixe é concentrada.
Um ajuste incorreto do foco pode causar:
Fusão incompleta
Uma largura de corte maior
Excesso de rebarba
Menor eficiência de corte
A calibração regular do foco ajuda a evitar esses problemas.
Bico danificado ou sujo
O bico direciona o gás auxiliar para a área de corte.
Um bico danificado pode causar:
Distribuição irregular do gás
Fluxo de ar turbulento
Remoção menos eficaz da escória
Baixa qualidade das bordas
Até mesmo um pequeno defeito no bico pode causar problemas reais de corte.
Lente de proteção suja
Uma lente suja deixa passar menos energia do laser.
Fique atento aos seguintes sinais:
Redução da potência de corte
Excesso de escória
Bordas irregulares
Acumulação excessiva de calor
Limpar a lente regularmente é essencial para manter o desempenho de corte.
Condição da superfície do material
Ferrugem, óleo, revestimentos e oxidação podem comprometer a qualidade do corte.
Materiais sujos costumam resultar em:
Excesso de escória
Baixa qualidade das bordas
Corte instável
Preparar o material antes do corte proporciona melhores resultados.
Como resolver o problema da escória, passo a passo
Passo 1: Analise o aspeto da escória
Começo sempre por observar atentamente a própria escória.
Faça a si mesmo estas perguntas:
A escória é mole ou dura?
Está acumulada em determinados pontos?
Aparece de forma uniforme em toda a chapa?
O aspeto da escória costuma dar pistas úteis sobre a causa do problema.
Passo 2: Confirme os parâmetros de corte
Abra o programa de corte e compare as configurações com os valores recomendados.
Verifique os seguintes parâmetros:
Potência do laser
Velocidade de corte
Posição do foco
Definições de frequência
Altere as configurações gradualmente e faça um teste após cada ajuste.
Passo 3: Verifique a pressão e a pureza do gás auxiliar
Verifique o seguinte:
Tipo de gás
Nível de pressão
Estabilidade do fluxo
Pureza do gás
No corte de aço inoxidável, a pureza do azoto é muito importante para obter cortes limpos.
Passo 4: Examine o bocal
Retire o bocal e examine-o cuidadosamente.
Verifique se há:
Danos
Acúmulo de respingos
Desalinhamento
Obstruções
Instale um bocal novo se detetar algum problema.
Passo 5: Limpe a lente de proteção
Observe a lente de proteção sob uma boa iluminação.
Verifique se há:
Poeira
Resíduos de fumo
Marcas de queimadura
Riscos
Uma lente limpa permite que a máxima energia do laser chegue ao material.
Etapa 6: Avalie a qualidade do material
Inspecione a chapa antes de iniciar o corte.
Verifique se há:
Ferrugem
Contaminação por óleo
Oxidação
Revestimentos superficiais
A utilização de material limpo e plano melhora significativamente a qualidade do corte.
Manutenção preventiva para evitar a formação de escória
Faça inspeções diárias à máquina
Antes de iniciar a produção, recomendo verificar:
Condição do bocal
Limpeza da lente
Pressão do gás
Funcionamento do sistema de refrigeração
As verificações diárias ajudam a evitar problemas de qualidade inesperados.
Mantenha os componentes ópticos em boas condições
Limpe os componentes ópticos regularmente, incluindo:
Lentes de proteção
Lentes de focalização
Janelas de proteção do laser
Componentes ópticos bem conservados aumentam a eficiência de corte e reduzem a formação de escória.
Verifique o sistema de gás auxiliar
Inspecione estes componentes com frequência:
Reguladores de gás
Mangueiras
Conectores
Filtros
Um fornecimento estável de gás é essencial para remover a escória com eficiência.
Perguntas frequentes
O que causa a maioria dos problemas de escória no corte a laser?
As causas mais comuns são velocidade de corte incorreta, pressão insuficiente do gás auxiliar, posição de foco inadequada, bico danificado e componentes ópticos sujos.
A baixa pressão do gás pode causar excesso de escória?
Sim. Quando a pressão do gás auxiliar é muito baixa, o metal fundido não é expelido de forma eficaz e a escória se acumula na parte inferior da peça.
Com que frequência é necessário verificar o bico?
Em operações de alto volume, recomendo verificar o bico diariamente e substituí-lo imediatamente se houver danos ou contaminação.
Conclusão
Um problema de escória no corte a laser geralmente indica que algum aspecto do processo precisa ser corrigido. Seja por causa dos parâmetros de corte, da pressão do gás auxiliar, da posição de foco, das condições do bico, de componentes ópticos sujos ou da qualidade do material, uma abordagem sistemática ajuda a identificar rapidamente a causa raiz. Com verificações regulares, componentes ópticos limpos, parâmetros de corte ajustados e fornecimento estável de gás, é possível reduzir significativamente a escória e obter cortes mais limpos e precisos. Precisa de mais ajuda para otimizar ou solucionar problemas no corte a laser? Entre em contato com a equipe técnica da JUGAO para receber suporte profissional e orientação especializada.