- tel:+86-13222111178
- email:info@ntjugao.com



Como solucionar com eficiência problemas de faíscas no corte a laser
Como solucionar com eficiência problemas de faíscas no corte a laser
Falhas relacionadas às faíscas estão entre os problemas mais comuns no corte a laser. As faíscas são normais durante o processo, mas, quando apresentam comportamento anormal, geralmente indicam algum problema que pode prejudicar a qualidade do corte, reduzir a produtividade e gerar riscos à segurança. Se você percebeu faíscas em excesso, lançadas em direções incomuns, com cores estranhas ou resultados de corte irregulares, você está no lugar certo. Neste artigo, apresento as causas mais frequentes dos problemas com faíscas no corte a laser e um passo a passo para corrigi-los, ajudando você a retomar o alto desempenho de corte e a manter uma produção estável.
Entenda o problema das faíscas no corte a laser
Como são as faíscas normais no corte a laser
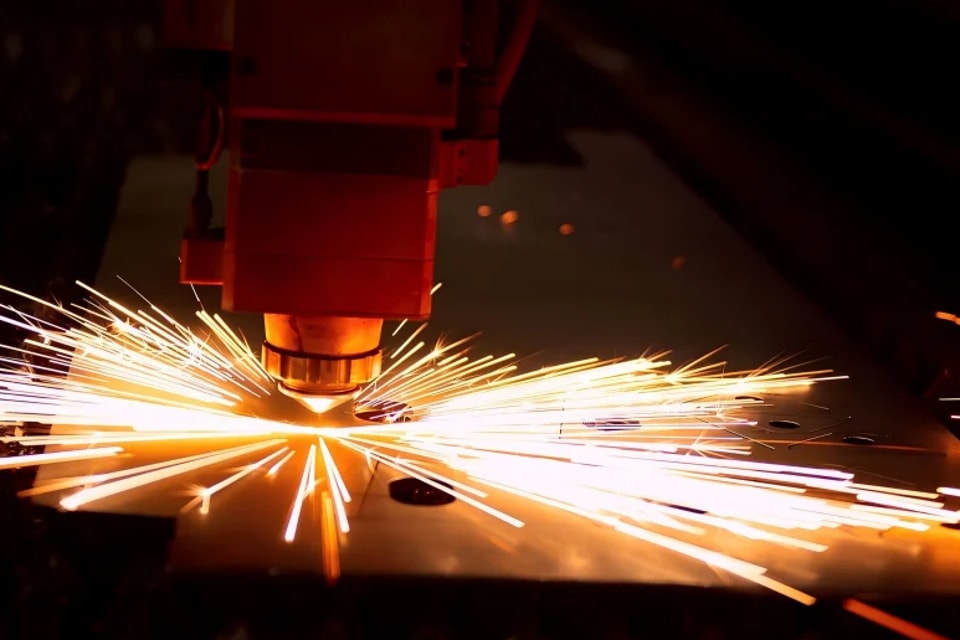
Durante o corte, o feixe expulsa o metal fundido pela fenda de corte, formando as faíscas. Em condições adequadas, elas devem ser uniformes e cair em linha reta pela fenda.
As características de faíscas normais incluem:
Direção constante das faíscas
Intensidade estável das faíscas
Poucos respingos
Bordas de corte limpas
Mudanças acentuadas no comportamento das faíscas geralmente indicam um problema na máquina ou no processo.
Sinais de faíscas anormais
Uma falha nas faíscas durante o corte a laser pode se manifestar de várias formas:
Grande quantidade de faíscas
Faíscas lançadas para os lados
Faíscas intermitentes
Faíscas brilhantes que estalam
Acúmulo excessivo de escória
Corte que não atravessa completamente o material
Identificar esses sinais precocemente ajuda a evitar problemas maiores na produção.
Por que ocorrem problemas com as faíscas: causas mais comuns
Parâmetros de corte incorretos
Configurações de corte inadequadas estão entre as causas mais comuns de faíscas anormais.
Os problemas de configuração podem incluir:
Potência do feixe muito alta
Velocidade de corte excessiva
Posição do foco incorreta
Frequência de pulso inadequada
Ciclo de trabalho incorreto
Quando as configurações não são compatíveis com a espessura e o tipo de material, as faíscas ficam instáveis.
Bico sujo ou danificado
O bico controla o fluxo do gás de assistência ao redor da área de corte.
Um bico danificado pode causar:
Fluxo de gás irregular
Faíscas lançadas para os lados
Bordas de corte de menor qualidade
Mais escória
Inspeções regulares ajudam a manter a estabilidade do corte.
Pressão do gás de assistência muito baixa
O gás de assistência remove o material fundido da fenda de corte.
Quando a pressão do gás está demasiado baixa:
A quantidade de faíscas aumenta
A escória começa a acumular-se
As arestas de corte ficam ásperas
A qualidade da profundidade de corte diminui
Compare sempre a pressão do gás com o valor recomendado pelo fabricante.
Lente de proteção suja
O pó, os resíduos de fumo e a sujidade na lente de proteção reduzem a transmissão do feixe laser.
Os efeitos mais comuns são:
Redução da potência de corte
Faíscas mais intensas
Sobreaquecimento
Qualidade de corte irregular
Uma lente limpa é essencial para manter uma emissão laser estável.
Sujidade na superfície do material
A ferrugem, o óleo, a tinta e outras impurezas na superfície podem alterar o comportamento do processo de corte.
Um material sujo pode provocar:
Faíscas irregulares
Muito fumo
Corte instável
Mau acabamento das arestas
Limpar a chapa antes do corte proporciona, muitas vezes, melhores resultados.
Como resolver problemas com faíscas passo a passo
Passo 1: Observe a direção e o comportamento das faíscas
Antes de alterar qualquer parâmetro, observe atentamente as faíscas enquanto a máquina corta.
Pergunte a si mesmo:
As faíscas deslocam-se para baixo?
Projetam-se para os lados?
São invulgarmente brilhantes?
Aparecem e desaparecem?
O comportamento das faíscas dá pistas úteis sobre a origem do problema.
Passo 2: Confirme os parâmetros de corte
Consulte o programa de corte e compare as respetivas definições com os valores recomendados.
Verifique:
Potência do laser
Velocidade de corte
Altura de foco
Definições de frequência
Pressão do gás de assistência
Pequenos ajustes podem tornar o corte muito mais estável.
Etapa 3: Inspecione o bocal
Retire o bocal e verifique se há:
Danos
Deformações
Acúmulo de respingos
Desalinhamento
Substitua imediatamente qualquer bocal danificado para restabelecer o fluxo adequado de gás.
Etapa 4: Limpe a lente de proteção
Inspecione a lente de proteção sob boa iluminação.
Verifique se há:
Marcas de queimadura
Acúmulo de poeira
Resíduos de óleo
Riscos
Limpe ou substitua a lente quando necessário, utilizando os materiais de limpeza aprovados.
Etapa 5: Verifique o fornecimento de gás auxiliar
Verifique:
Pureza do gás
Níveis de pressão
Estabilidade do fluxo
Condição das mangueiras
Vazamentos ou alterações de pressão costumam contribuir para problemas de faíscas no corte a laser.
Etapa 6: Avalie a qualidade do material
Inspecione a chapa metálica para verificar se há:
Ferrugem
Revestimentos superficiais
Contaminação por óleo
Oxidação excessiva
O uso de material limpo ajuda a manter estáveis as condições de corte.
Manutenção preventiva para evitar problemas com faíscas
Estabeleça rotinas diárias de inspeção
Antes de cada turno, recomendamos verificar:
Condição do bocal
Limpeza da lente
Pressão do gás
Estado do sistema de refrigeração
As inspeções de rotina reduzem o risco de falhas inesperadas durante o corte.
Cuide dos componentes ópticos
Os componentes ópticos devem ser limpos regularmente para que o máximo possível de energia do laser alcance a peça de trabalho.
Dê atenção especial a:
Lentes de proteção
Lentes de focalização
Janelas de proteção do laser
A manutenção adequada dos componentes ópticos melhora diretamente a qualidade do corte.
Mantenha o sistema de gás auxiliar em boas condições
Inspecione regularmente os seguintes componentes:
Reguladores
Mangueiras de gás
Conectores
Filtros
Um fornecimento estável de gás mantém constantes os padrões de faíscas e o desempenho de corte.
Perguntas frequentes
É normal haver faíscas durante o corte a laser?
Sim. As faíscas são uma ocorrência natural durante o corte. No entanto, faíscas excessivas, irregulares ou direcionadas para os lados costumam indicar um problema no corte a laser que requer atenção.
Uma lente suja pode provocar faíscas anormais?
Com certeza. Uma lente de proteção suja reduz a quantidade de energia laser transmitida, causando instabilidade no corte e faíscas anormais.
Por que as faíscas são lançadas para os lados em vez de caírem diretamente?
As faíscas lançadas para os lados geralmente são causadas por uma posição de foco incorreta, um bocal danificado, fluxo de gás insuficiente ou parâmetros de corte inadequados.
Conclusão
Uma falha que provoca faíscas anormais no corte a laser costuma ser um sinal precoce de problemas nos parâmetros de corte, no estado do bocal, na pressão do gás auxiliar, nos componentes ópticos sujos ou na qualidade do material. Ao investigar o problema de forma metódica e manter a manutenção de rotina em dia, você pode identificar a origem das faíscas anormais e retomar o corte eficiente. Inspeções regulares, ajustes cuidadosos dos parâmetros e manutenção preventiva são essenciais para manter a qualidade do corte e reduzir o tempo de inatividade. Se precisar de mais ajuda para diagnosticar problemas de corte a laser ou melhorar o desempenho da máquina, entre em contato com a equipe técnica da JUGAO para receber suporte profissional e orientação especializada.