- tel:+86-13222111178
- email:info@ntjugao.com


Solução rápida de falhas de pressão do gás auxiliar em máquinas de corte a laser JUGAO
Solução rápida de falhas de pressão do gás auxiliar em máquinas de corte a laser JUGAO
Sumário
1. O papel fundamental da pressão do gás nas operações de corte a laser
2. Principais causas das anomalias na pressão do gás de assistência da JUGAO
○ Pressão de saída insuficiente na fonte de fornecimento de gás
○ Vazamentos nas tubulações de gás e conexões
○ Elementos filtrantes de gás obstruídos
○ Válvulas reguladoras de pressão com defeito
○ Bico ou canais internos de fluxo de gás parcialmente obstruídos
3. Procedimento de diagnóstico passo a passo para solucionar problemas de pressão do gás
○ Etapa 1: inspecione a fonte original de fornecimento de gás
○ Etapa 2: leia e compare as medições de todos os manômetros
○ Etapa 3: realize um teste de estanqueidade em todo o sistema
○ Etapa 4: examine as condições de funcionamento dos filtros de gás
○ Etapa 5: faça uma inspeção visual do bico de corte a laser
○ Etapa 6: avalie o desempenho real dos reguladores de pressão
4. Regras de manutenção preventiva para um fornecimento estável de gás de assistência
○ Elabore procedimentos padrão de inspeção periódica
○ Implemente a substituição oportuna dos cartuchos filtrantes
○ Mantenha os bicos de corte completamente limpos
○ Monitore os dados de consumo de gás em tempo real
5. Sinais de alerta típicos de falhas na pressão do gás
6. Perguntas técnicas frequentes
7. Conclusão final
A pressão anormal do gás de assistência é uma das falhas frequentes que prejudicam o acabamento do processamento, a produtividade da oficina e a estabilidade operacional das máquinas de corte a laser JUGAO. Ao observar forte aderência de escória, penetração incompleta das chapas, superfícies de corte ásperas ou desempenho de corte instável, é muito provável que a causa subjacente seja uma pressão do gás de assistência instável ou insuficiente. Este guia técnico apresenta métodos práticos para diagnosticar falhas relacionadas ao gás em equipamentos a laser JUGAO, organiza as principais fontes de falha e oferece soluções aplicáveis para recuperar a capacidade ideal de usinagem. Seja você operador de linha de frente, técnico de manutenção ou supervisor de produção, este documento ajuda a reduzir as horas de parada não planejada e a manter uma qualidade de corte consistente na fabricação diária.
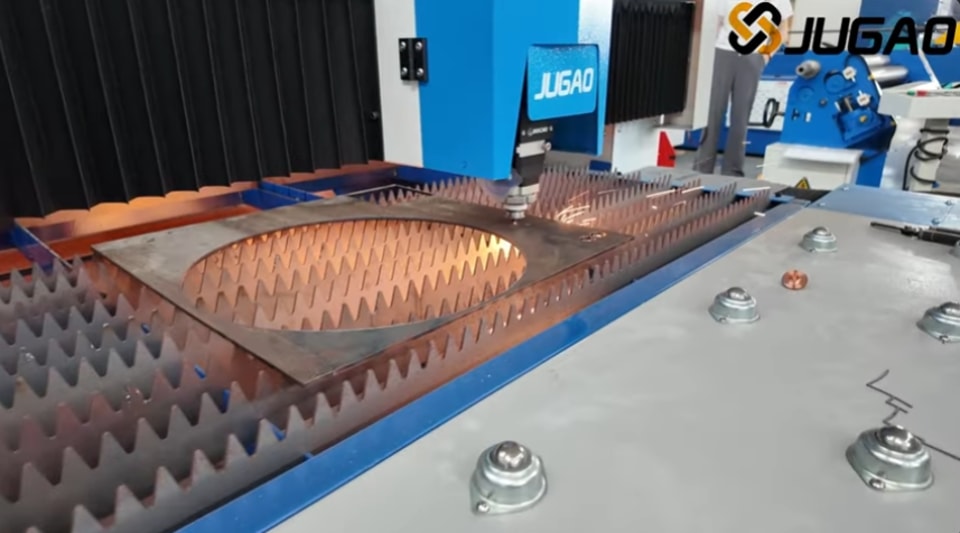
O papel fundamental da pressão do gás nas operações de corte a laser
O gás de processo auxiliar desempenha várias funções essenciais no corte a laser: remover o metal fundido das fendas de corte, resfriar as zonas locais de processamento em alta temperatura e proteger as lentes ópticas internas contra a contaminação por respingos.
Quando a pressão do gás cai abaixo do limite especificado pelo fabricante, surgem vários defeitos indesejáveis no processamento:
• Forte formação de rebarbas e acúmulo de escória nas bordas da peça
• O material não é totalmente penetrado durante o corte
• Marcas de queimadura aparecem nas seções transversais de corte
• Redução da velocidade máxima de corte alcançável
• Piora da consistência dimensional das peças acabadas
• O bico é contaminado com mais frequência por resíduos fundidos
Reconhecer esses sinais de alerta típicos é o primeiro passo para diagnosticar eficazmente problemas relacionados à pressão do gás.
Principais causas das anomalias na pressão do gás de assistência da JUGAO
Pressão de saída insuficiente na fonte de fornecimento de gás
A causa mais direta é a pressão de saída insuficiente na fonte de fornecimento de gás. Cilindros de gás vazios, compressores de ar defeituosos ou unidades geradoras de gás instáveis reduzem a pressão fornecida à máquina de corte a laser JUGAO. Os técnicos devem verificar os dados de pressão na fonte antes de inspecionar os componentes a jusante.
Vazamentos nas tubulações de gás e conexões
O vazamento de gás consome a pressão antes que o fluxo de ar chegue ao cabeçote de corte a laser.
Os locais mais propensos a vazamentos incluem:
• Conexões das mangueiras flexíveis
• Componentes de engates rápidos
• Interfaces de montagem das válvulas solenoides
• Pontos de montagem dos reguladores de pressão
• Conjuntos de coletores de distribuição de gás
Mesmo pequenos pontos de fuga podem causar impactos negativos significativos, especialmente em condições de corte de alta pressão.
Elementos filtrantes de gás obstruídos
Os filtros de gás são projetados para reter umidade, névoa de óleo e impurezas sólidas presentes no fluxo de gás.
Com o acúmulo do tempo de operação, o interior dos filtros fica obstruído por contaminantes, gerando resistência ao fluxo e perda de pressão. Cartuchos de filtro sujos são uma das principais causas do fornecimento instável de gás de assistência.
Válvulas reguladoras de pressão com defeito
Os reguladores de pressão são responsáveis por ajustar a pressão de saída fornecida ao equipamento a laser.
Um regulador de pressão danificado pode apresentar os seguintes sinais:
• Fornecimento de pressão inferior ao valor-alvo predefinido
• Oscilação significativa da pressão durante os ciclos de processamento
• Incapacidade de manter a pressão definida estável
Variações bruscas nos manômetros exigem a inspeção imediata dos conjuntos reguladores.
Bico ou canais internos de fluxo de gás parcialmente obstruídos
Respingos de escória fundida e detritos metálicos podem bloquear parcialmente os orifícios do bico ou as passagens internas de gás.
Nessa situação, a leitura da pressão de entrada ainda parece normal, mas o fluxo efetivo de gás e a pressão real atuante na área de corte tornam-se insuficientes.
Procedimento de diagnóstico passo a passo para solucionar problemas de pressão do gás
Etapa 1: inspecione a fonte original de fornecimento de gás
Inicie o diagnóstico pela origem do fornecimento de gás.
Para sistemas de fornecimento de gás baseados em cilindros:
• Confirme a pressão residual dentro dos cilindros de gás
• Verifique se as válvulas dos cilindros estão abertas ou fechadas
• Certifique-se de que os cilindros de gás não estejam quase vazios
Para geradores de gás instalados no local ou compressores de ar:
• Verifique a pressão de operação em tempo real
• Observe se algum sinal de alarme é exibido
• Confirme a saída contínua e estável de gás
Registre todas as leituras de pressão para análises comparativas posteriores.
Etapa 2: leia e compare as medições de todos os manômetros
Verifique todos os manômetros distribuídos ao longo de toda a tubulação de fornecimento de gás.
Faça uma comparação entre:
• Valor da pressão bruta na fonte de gás
• Pressão de saída após o regulador de pressão
• Pressão de entrada recebida pela máquina de corte a laser JUGAO
Uma queda de pressão de grande magnitude entre dois pontos de medição indica uma obstrução do fluxo ou um vazamento de gás nesse trecho da tubulação.
Etapa 3: realize um teste de estanqueidade em todo o sistema
Aplique líquido detector de vazamentos ou utilize um instrumento eletrônico profissional para detecção de vazamentos.
Concentre a inspeção nos seguintes pontos:
• Uniões roscadas da tubulação
• Pontos de conexão das mangueiras flexíveis
• Conexões instaladas nos reguladores de pressão
• Conjuntos de válvulas solenoides
Repare todos os pontos de vazamento identificados antes de prosseguir para as etapas seguintes do diagnóstico.
Etapa 4: examine as condições de funcionamento dos filtros de gás
Desmonte as unidades de filtro de gás para realizar uma inspeção física.
Verifique as seguintes condições:
• Acúmulo de poeira e partículas no interior da carcaça do filtro
• Contaminação por umidade condensada
• Sedimentos de resíduos de óleo
Substitua os elementos filtrantes obstruídos de acordo com os requisitos oficiais de manutenção da JUGAO.
Etapa 5: faça uma inspeção visual do bico de corte a laser
Um bico danificado ou muito contaminado distorcerá o fluxo do gás.
Verifique se há:
• Respingos solidificados aderidos à abertura do bico
• Deformação da ponta do bico
• Desgaste intenso da superfície
• Obstrução parcial da abertura
Realize a limpeza ou instale um bico original JUGAO novo, conforme necessário.
Etapa 6: avalie o desempenho real dos reguladores de pressão
Gire o botão de ajuste do regulador de pressão e observe a variação no manômetro.
Um regulador de pressão em perfeito funcionamento deve apresentar estas características:
• Resposta suave ao ajuste manual
• Mantém estável a pressão de saída em condições dinâmicas de trabalho
• O valor da pressão recupera rapidamente a estabilidade após uma alteração no fluxo
Substitua os componentes defeituosos do regulador se a pressão não puder ser mantida estável.
Regras de manutenção preventiva para um fornecimento estável de gás de assistência
Elabore procedimentos padrão de inspeção periódica
Recomenda-se realizar uma inspeção semanal dos componentes do sistema de gás.
A inspeção abrange:
• Estado de funcionamento do manômetro
• Desempenho operacional do regulador
• Acúmulo de sujeira no interior dos componentes do filtro
• Grau de envelhecimento das mangueiras de gás
• Condição de abertura e fechamento das diversas válvulas
A verificação de rotina ajuda a identificar riscos potenciais muito antes que interfiram na produção regular.
Implemente a substituição oportuna dos cartuchos filtrantes
Um grande número de falhas na pressão do gás é causado pela falta de manutenção dos filtros.
Siga os ciclos de substituição recomendados pela JUGAO e mantenha elementos filtrantes sobressalentes suficientes em estoque.
Mantenha os bicos de corte completamente limpos
Realize a limpeza do bico no início e no final de cada turno de produção.
Bicos limpos garantem um fluxo de gás uniforme e resultados de corte confiáveis.
Monitore os dados de consumo de gás em tempo real
Um aumento repentino no consumo de gás geralmente indica vazamento oculto ou degradação do desempenho do sistema. Manter registros das tendências de consumo de gás permite identificar precocemente falhas em desenvolvimento.
Sinais de alerta típicos de falhas na pressão do gás
Fique atento a estas manifestações anormais típicas:
• Bordas de corte ásperas e irregulares
• Forte formação de escória e rebarbas
• A peça não é cortada completamente
• Redução da velocidade máxima de avanço de corte
• O bico fica contaminado com muita frequência
• O sistema emite mensagens de alarme relacionadas à pressão do gás
• Qualidade de processamento instável entre as peças do mesmo lote
O reconhecimento precoce desses sinais pode evitar paradas de produção dispendiosas.
Perguntas técnicas frequentes
P1: Qual falha ocorre com mais frequência nos sistemas de pressão de gás para corte a laser?
Os problemas mais comuns são a pressão efetiva insuficiente do gás causada por vazamentos na tubulação, cartuchos de filtro obstruídos e reguladores de pressão com defeito.
P2: A baixa pressão do gás de assistência pode afetar negativamente a qualidade do corte?
Exatamente. A pressão insuficiente do gás causa rebarbas, penetração de corte incompleta, acabamento deficiente das bordas e redução da eficiência geral da produção.
P3: Qual é a frequência recomendada para a inspeção de todo o sistema de fornecimento de gás?
Realize verificações pontuais semanalmente e uma manutenção completa do sistema todos os meses. Ajuste adequadamente o intervalo de acordo com a carga operacional diária real da máquina de corte a laser JUGAO.
Conclusão final
O diagnóstico rápido de anomalias na pressão do gás auxiliar é essencial para preservar o acabamento do corte, a capacidade de produção e a confiabilidade dos equipamentos de corte a laser JUGAO. Por meio de uma inspeção sistemática da fonte de gás, dos manômetros, reguladores, filtros, tubulações e bicos, a equipe de manutenção pode localizar as causas-raiz e restabelecer o desempenho normal do sistema com o mínimo de tempo de parada da produção.
As inspeções programadas e a manutenção preventiva proativa são a melhor forma de evitar que falhas relacionadas à pressão do gás interrompam os processos de fabricação. Se você encontrar falhas persistentes no sistema de gás e precisar de suporte técnico especializado, entre em contato com a equipe de suporte técnico da JUGAO para obter consultoria especializada e orientação para a solução de problemas.