- tel:+86-13222111178
- email:info@ntjugao.com



Quais são os princípios básicos do corte a laser?
Quais são os princípios básicos do corte a laser?
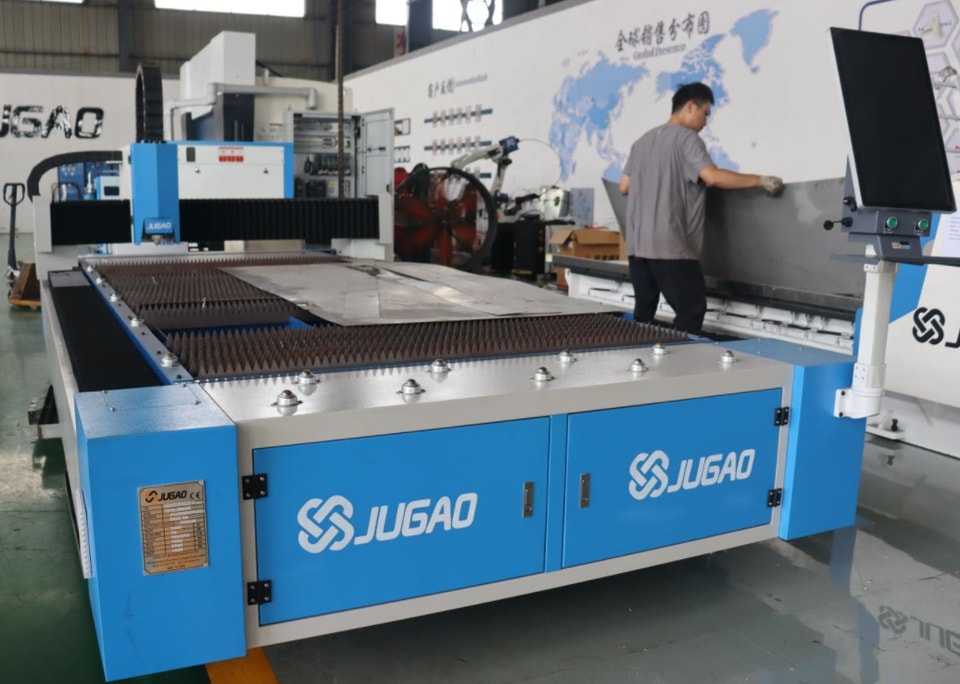
O princípio básico do corte a laser consiste no processamento térmico por meio de um feixe de laser focado e de alta energia. Quando o feixe altamente concentrado atinge a superfície da peça, a área irradiada alcança instantaneamente temperaturas muito elevadas, fazendo com que o material derreta ou vaporize rapidamente. Quando o feixe atravessa completamente a peça, começa o corte propriamente dito: o laser percorre um contorno predefinido, fundindo continuamente o material ao longo do trajeto. Ao mesmo tempo, um jato de gás auxiliar remove os resíduos fundidos do corte, criando uma fenda estreita—com largura aproximadamente igual ao diâmetro do feixe de laser focado—garantindo, assim, a precisão do corte.
I. Classificação dos principais processos de corte a laser
(i) Corte por oxidação
O corte por oxidação é o processo padrão para o corte de aço de baixo carbono e utiliza oxigénio de elevada pureza como gás auxiliar. Durante a operação, o oxigénio é pressurizado até um máximo de 6 bar e injetado a alta velocidade na fenda de corte. O aço—pré-aquecido pelo laser—sofre uma vigorosa reação de oxidação exotérmica com o oxigénio a alta pressão. Esta reação liberta uma quantidade significativa de energia térmica (até cinco vezes a energia do próprio laser), facilitando consideravelmente a fusão e a remoção do material e aumentando eficazmente a eficiência e a estabilidade do corte de chapas espessas.
(ii) Corte por fusão
O corte por fusão é um processo padrão para cortar metais e também é adequado para materiais não metálicos fusíveis, como cerâmicas. Neste processo, utilizam-se gases inertes—como azoto ou árgon—a pressões entre 2 e 20 bar. Devido à estabilidade química dos gases inertes, não ocorre nenhuma reação química com o metal fundido na fenda; em vez disso, o gás a alta pressão expulsa os resíduos fundidos pela parte inferior. Além disso, o gás protege a superfície de corte da atmosfera, evitando a oxidação e garantindo um acabamento liso e limpo.
(iii) Corte com ar comprimido
O corte com ar comprimido é sobretudo indicado para o processamento rápido de chapas finas. Ao pressurizar o ar atmosférico a 5–6 bar, gera-se um jato eficaz de alta pressão que expulsa o metal fundido da fenda de corte. Como o ar contém aproximadamente 80% de azoto—que proporciona uma proteção inerte—o corte com ar comprimido é, essencialmente, uma forma de corte por fusão. Oferece baixos custos de processamento e elevada eficiência, sendo ideal para aplicações em chapas finas que exigem precisão padrão.
(IV) Corte assistido por plasma
Com parâmetros de processo adequados, forma-se uma nuvem de plasma na região da fenda durante o corte por fusão. Essa nuvem é composta por uma mistura de vapor metálico ionizado e gás auxiliar ionizado. A nuvem de plasma absorve eficazmente a energia do laser de CO₂ e conduz-a rapidamente para a peça, melhorando a eficiência do acoplamento energético, acelerando a fusão do material e aumentando significativamente a velocidade de corte. Por isso, este processo também é conhecido como corte a plasma de alta velocidade.
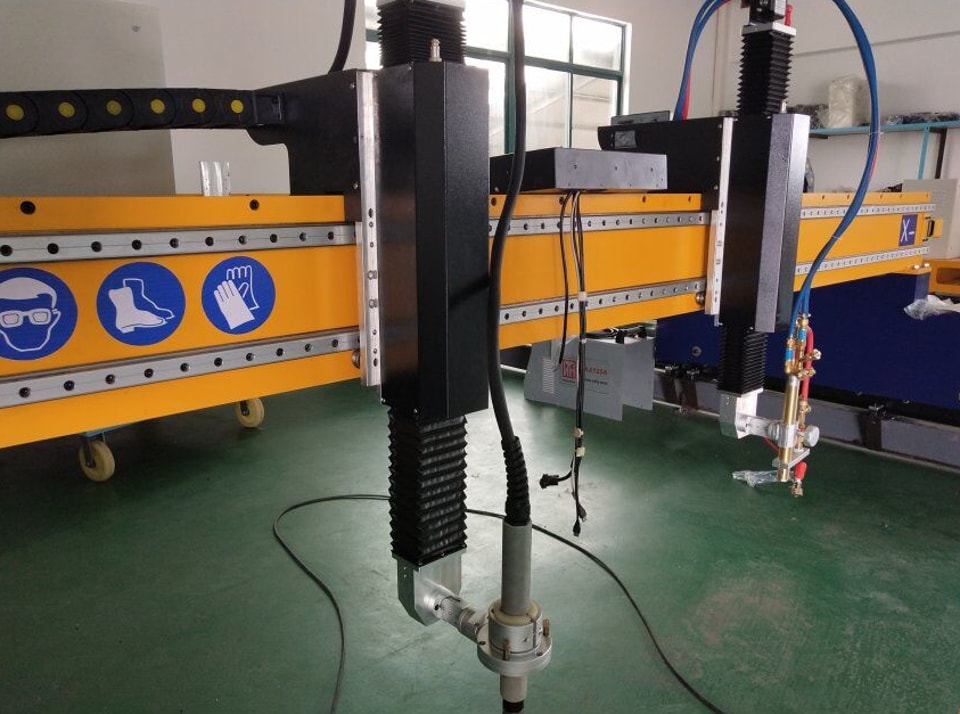
É importante salientar que as nuvens de plasma são transparentes aos comprimentos de onda dos lasers de estado sólido e não favorecem a absorção nem a conversão de energia. Por isso, o corte assistido por plasma é compatível apenas com sistemas laser de CO₂ laser.
(V) Corte por vaporização
O corte por vaporização baseia-se na vaporização e remoção direta do material, minimizando a condução de calor para a área circundante e resultando numa deformação térmica insignificante. Com um laser de CO de onda contínua₂ ₂, é possível realizar cortes por vaporização precisos em materiais com baixa capacidade térmica, elevada absorção de luz e que não fundem—como películas de plástico, madeira, papel e espuma.
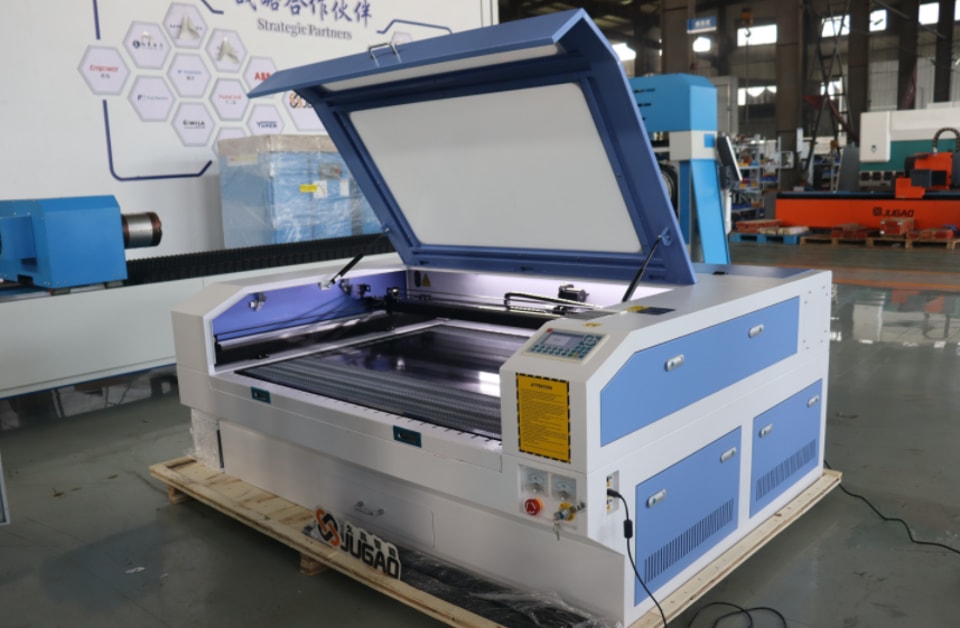
Com o avanço da tecnologia de lasers de pulsos ultracurtos, o corte por vaporização passou a abranger também materiais metálicos. Os eletrões livres no metal absorvem rapidamente a energia do laser e a sua temperatura aumenta bruscamente. A utilização de pulsos ultracurtos na escala dos picossegundos garante que, durante o processamento, o laser não interage com partículas fundidas nem com plasma. Em vez disso, o material é sublimado e removido diretamente antes que o calor tenha tempo suficiente para se propagar à área circundante. Este processo não produz efeitos térmicos, fusão nem formação de rebarbas, permitindo cortes de precisão extremamente elevada sem danos térmicos.
II. Parâmetros essenciais do processo de corte a laser
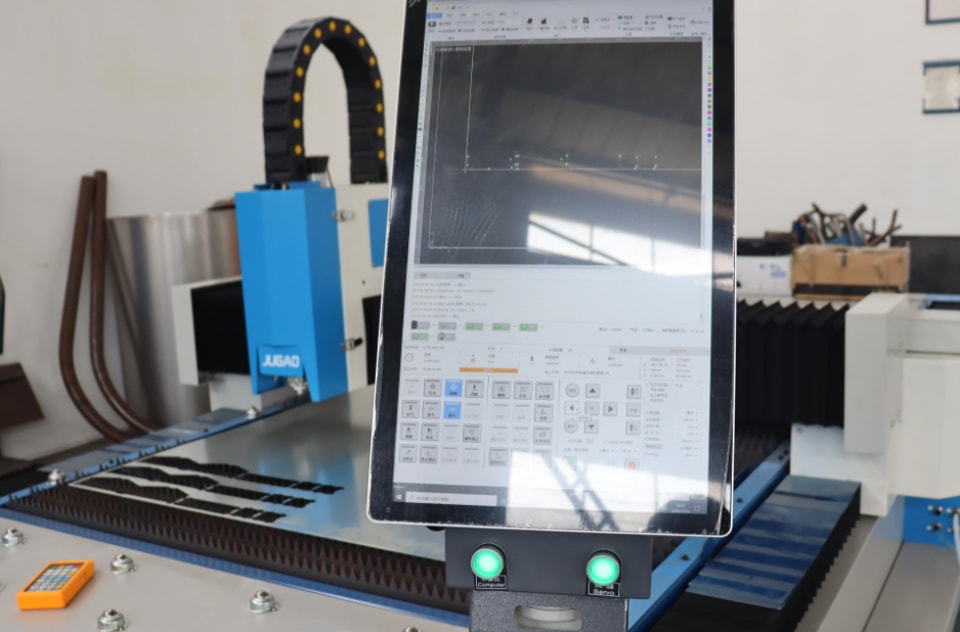
Os resultados, a precisão e a qualidade do corte a laser são influenciados por vários parâmetros. Alguns são determinados pela fonte laser e pelas capacidades do equipamento, enquanto outros podem ser ajustados com flexibilidade de acordo com o material e os requisitos específicos do processo. Os principais parâmetros ajustáveis são os seguintes:
(I) Grau de polarização
O grau de polarização indica a eficiência de conversão e utilização da energia do laser. O equipamento industrial padrão apresenta normalmente um grau de polarização de aproximadamente 90%, valor que satisfaz os requisitos da grande maioria das aplicações de corte de alta precisão.
(II) Diâmetro do ponto focal
O diâmetro do ponto focal determina diretamente a largura da fenda de corte e pode ser ajustado através da substituição da lente de focagem por outra com distância focal diferente. Um ponto focal de menor diâmetro resulta numa fenda mais estreita e numa maior precisão de corte, sendo adequado para o processamento de peças pequenas e de precisão, bem como de contornos complexos.
(III) Posição focal
A posição focal afeta diretamente o diâmetro do ponto laser e a distribuição da densidade de potência na superfície da peça, determinando também a forma do corte. É um parâmetro fundamental para controlar a suavidade e a perpendicularidade da superfície de corte e exige uma calibração precisa em função da espessura e do tipo de material.
(IV) Potência do laser
A potência do laser deve ser ajustada com precisão à técnica de processamento, ao tipo de material e à espessura da chapa. Durante o processamento, a densidade de potência na superfície da peça deve superar o limiar de processamento do material para garantir uma fusão e vaporização estáveis, evitando problemas como cortes incompletos ou interrompidos.
(V) Modo de operação
Os lasers operam principalmente em modo contínuo ou pulsado. O modo de onda contínua (CW) é indicado para o corte de contornos convencionais em metais e plásticos de espessura entre milímetros e centímetros, proporcionando um processamento estável e eficiente. O modo pulsado de baixa frequência é usado sobretudo para perfurar chapas e realizar cortes de contorno de altíssima precisão, pois limita eficazmente a zona afetada pelo calor.
(VI) Velocidade de corte
A velocidade de corte deve ser ajustada dinamicamente e em coordenação com a potência do laser. Uma velocidade excessiva impede a fusão adequada do material e pode resultar em cortes incompletos. Já uma velocidade muito baixa provoca acúmulo de calor e defeitos como superfícies de corte ásperas, rebarbas e deformação térmica.
(VII) Diâmetro do bocal
O diâmetro do bocal determina a vazão e o padrão de fluxo do gás de assistência, sendo um parâmetro essencial para a remoção de escória. Chapas mais espessas exigem uma área de cobertura maior do gás de assistência e, portanto, um bocal de maior diâmetro, para garantir a remoção completa do material fundido. (VIII) Pureza e pressão do gás
Oxigénio e azoto são os gases de assistência mais usados no corte a laser, e a sua pureza e pressão determinam diretamente a qualidade da aresta de corte. No corte por chama, utiliza-se oxigénio como gás de assistência, com pureza mínima de 99,95%. Importa salientar que a pressão de oxigénio necessária diminui à medida que aumenta a espessura da chapa. No corte por fusão, utiliza-se azoto como gás de assistência, com pureza padrão de 99,995% (idealmente, 99,999%). Ao cortar chapas de aço espessas, é necessária uma pressão de azoto mais elevada para melhorar a remoção da escória e evitar a oxidação.
III. Aplicação de bibliotecas de parâmetros de processo
Nos primeiros anos de desenvolvimento da tecnologia de corte a laser, os operadores tinham de calibrar os parâmetros de processo por meio de repetidos cortes de teste—— um processo trabalhoso, que exigia uma longa aprendizagem. Atualmente, os sistemas de controlo de corte a laser mais utilizados dispõem de bases de dados de parâmetros padronizados. Estas bases de dados incluem parâmetros predefinidos—como potência do laser, velocidade de corte, pressão do gás e posição do foco—adaptados a diferentes tipos e espessuras de material. Com estas bibliotecas padronizadas, até operadores sem especialização conseguem configurar rapidamente o equipamento e iniciar a produção, reduzindo significativamente as exigências operacionais e melhorando a consistência do processamento.
IV. Critérios de avaliação da qualidade do corte a laser
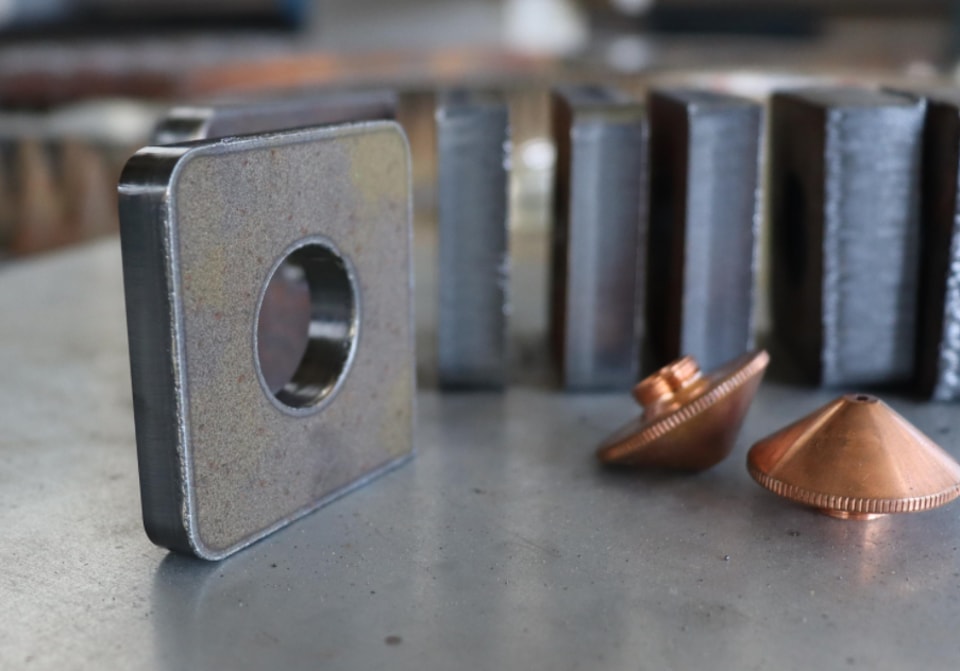
A qualidade das peças cortadas a laser é avaliada por meio de vários indicadores, divididos entre critérios de inspeção visual e medições com instrumentos de precisão. Defeitos visuais—como rebarbas, depressões e estrias de corte—podem ser identificados a olho nu, enquanto parâmetros de precisão—como a perpendicularidade do corte, a rugosidade da superfície e a largura do corte—exigem instrumentos de medição profissionais. Além disso, fatores como depósitos na superfície, marcas de corrosão, dimensão da zona afetada pelo calor (ZAC) e deformação geral da peça são critérios fundamentais para avaliar a qualidade do produto acabado.
V. Perspetivas de aplicação na indústria
Em comparação com métodos tradicionais, como o corte mecânico por guilhotina, o corte por chama e o corte por plasma, o corte a laser oferece inúmeras vantagens,—incluindo elevada precisão, deformação térmica mínima, compatibilidade com uma vasta gama de materiais, flexibilidade de processamento e qualidade consistente do produto,—tornando-se um processo essencial no fabrico de precisão moderno. Atualmente, esta tecnologia é amplamente utilizada em diversos setores, como o fabrico de ferragens, componentes automóveis, indústria aeroespacial, processamento de chapas metálicas e publicidade e decoração. Com a evolução e o aperfeiçoamento contínuos da tecnologia laser, a eficiência, a precisão e a versatilidade do processamento continuarão a melhorar, abrindo caminho a aplicações ainda mais abrangentes e a um crescimento promissor do setor.