- tel:+86-13222111178
- email:info@ntjugao.com



Que fatores considerar ao comprar uma prensa dobradeira para aço inoxidável?
Que fatores considerar ao comprar uma prensa dobradeira para aço inoxidável?
1. Peça: As peças que você pretende fabricar são um fator decisivo. O objetivo é adquirir uma máquina capaz de realizar os trabalhos necessários, minimizando o comprimento da mesa e a tonelagem. Considere cuidadosamente o tipo e a espessura do material, além do comprimento das peças. Se a maior parte do seu trabalho envolver chapas de aço-carbono de calibre 16 com 10 pés de comprimento, uma força de 50 toneladas é suficiente para a dobra no ar. No entanto, se você realizar muitas operações de cunhagem (calibragem), poderá precisar de uma máquina de 160 toneladas.
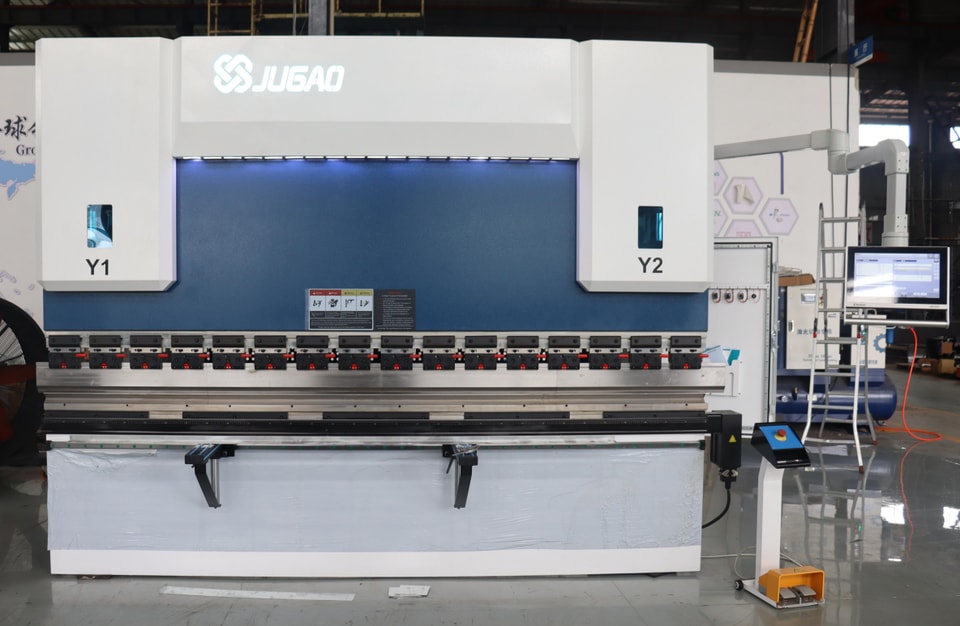
Por exemplo, para dobrar no ar uma chapa de 1/4 de polegada de espessura e 10 pés de comprimento, são necessárias 200 toneladas; já a cunhagem (calibragem) exige pelo menos 600 toneladas. Se a maioria das peças tiver 5 pés ou menos, a tonelagem necessária será aproximadamente reduzida à metade, diminuindo significativamente o custo de aquisição. O comprimento das peças é um fator essencial para determinar as especificações de uma nova máquina.
2. Deflexão: Sob a mesma carga, a deflexão da mesa e do avental de uma máquina de 10 pés é quatro vezes maior que a de uma máquina de 5 pés. Isso significa que máquinas mais curtas exigem menos ajustes com calços para produzir peças dentro das especificações. Menos ajustes com calços também reduzem o tempo de preparação.
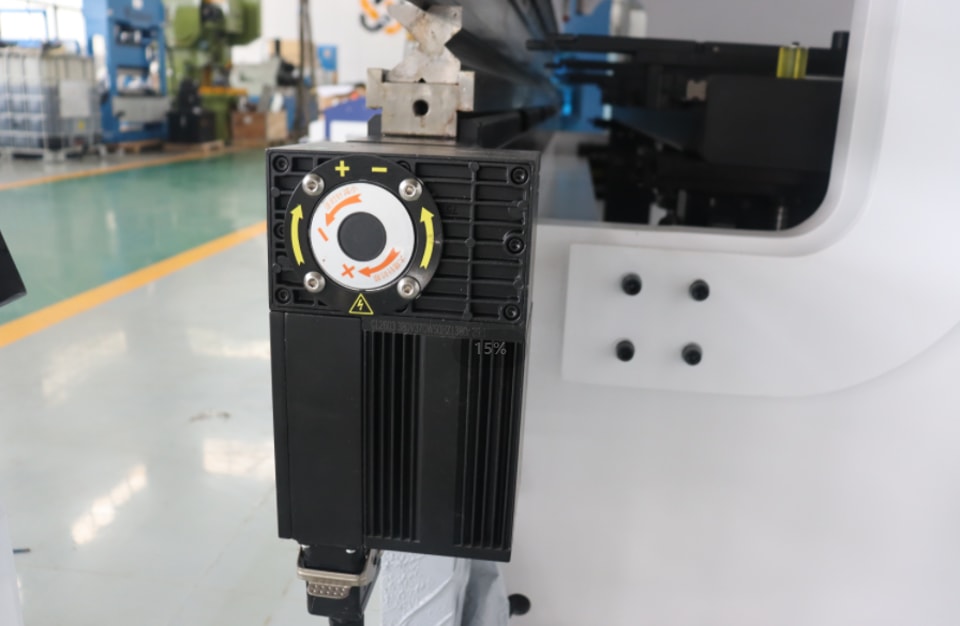
O tipo de material também é um fator importante. Em comparação com o aço-carbono, o aço inoxidável geralmente exige cerca de 50% mais força, enquanto a maioria dos tipos de alumínio macio exige cerca de 50% menos. Os fabricantes de prensas dobradeiras disponibilizam tabelas de tonelagem com estimativas da força necessária por pé de comprimento para diferentes espessuras e tipos de material.
3. Raio de dobra da peça:Na dobra no ar, o raio de dobra corresponde a 0,156 vezes a largura da abertura da matriz. Durante esse processo, a abertura da matriz deve ter uma largura equivalente a oito vezes a espessura do material. Por exemplo, ao conformar aço-carbono de calibre 16 com uma matriz cuja abertura mede 1/2 polegada, o raio de dobra resultante será de aproximadamente 0,078 polegada. Se o raio de dobra necessário for próximo à espessura do material, será preciso realizar a calibragem (cunhagem). No entanto, a pressão necessária para a dobra por calibragem é aproximadamente quatro vezes maior do que a necessária para a dobra no ar.
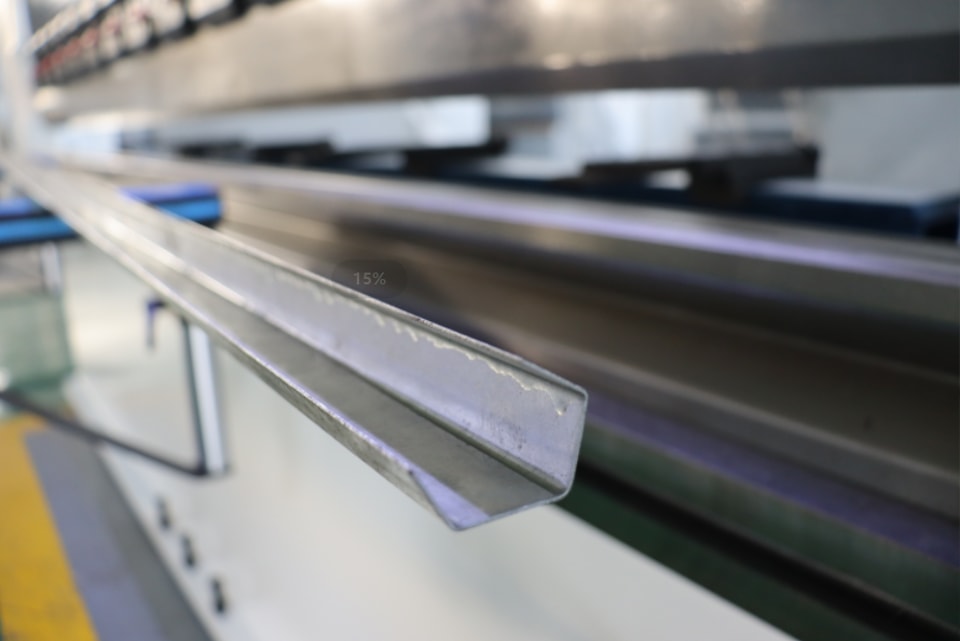
Se o raio de dobra for menor que a espessura do material, deve-se usar um punção com raio de ponta inferior à espessura do material e realizar a cunhagem. Esse processo exige dez vezes a pressão usada na dobra no ar. Na dobra no ar, o punção e a matriz são usinados com um ângulo de 85° ou menos (é preferível um ângulo menor). Ao usar essa ferramenta, é preciso prestar atenção à folga entre o punção e a matriz no fim do curso, bem como à sobrebenda suficiente para compensar o retorno elástico e obter um ângulo final de aproximadamente 90°. Normalmente, as matrizes para dobra no ar produzem um ângulo de retorno elástico de ≤2° em novas prensas dobradeiras, com um raio de dobra equivalente a 0,156 vezes a largura da abertura da matriz. Na dobra por cunhagem, o ângulo da matriz costuma ser de 86° a 90°. No fim do curso, deve haver uma folga entre o punção e a matriz ligeiramente superior à espessura do material. O ângulo de conformação muda porque a força necessária para a dobra por cunhagem é maior (cerca de quatro vezes a da dobra no ar), reduzindo a tensão na área do raio de dobra, que normalmente causa o retorno elástico.
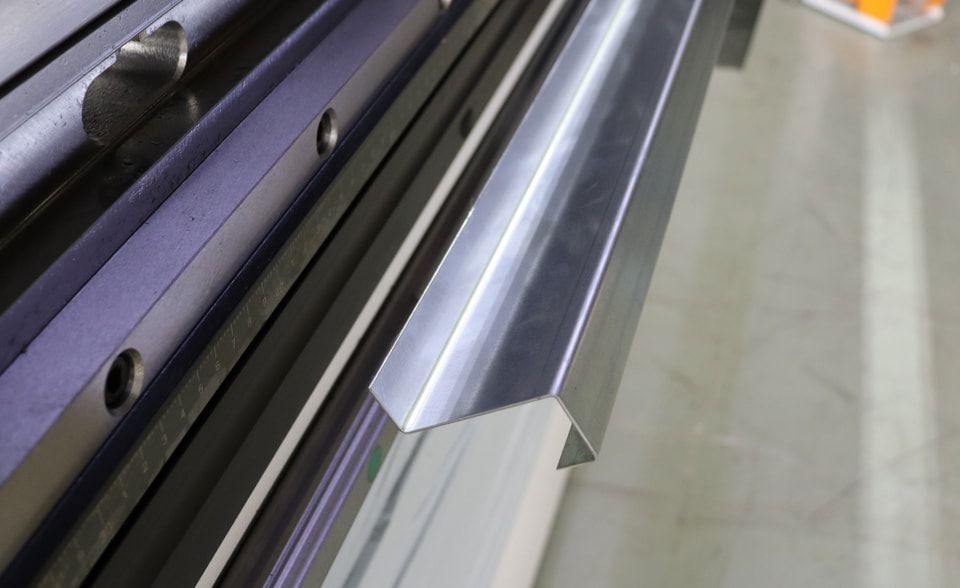
A cunhagem é semelhante à dobra por cunhagem convencional, mas a ponta do punção é usinada no raio de dobra desejado, e a folga entre o punção e a matriz no fim do curso é menor que a espessura do material. Ao aplicar pressão suficiente (cerca de dez vezes a da dobra no ar) para forçar a ponta do punção contra o material, o retorno elástico é praticamente eliminado. Para escolher uma prensa dobradeira com menor capacidade de tonelagem, recomenda-se planejar um raio de dobra maior que a espessura do material e usar a dobra no ar sempre que possível. Um raio de dobra maior muitas vezes não compromete a qualidade da peça acabada nem sua utilização posterior.
4. Precisão: Os requisitos de precisão da dobra devem ser considerados com cuidado; na verdade, esse fator determina se você deve optar por uma prensa dobradeira CNC ou por uma de operação manual. Se a precisão exigida na dobra for ±1° e inegociável, priorize máquinas CNC.
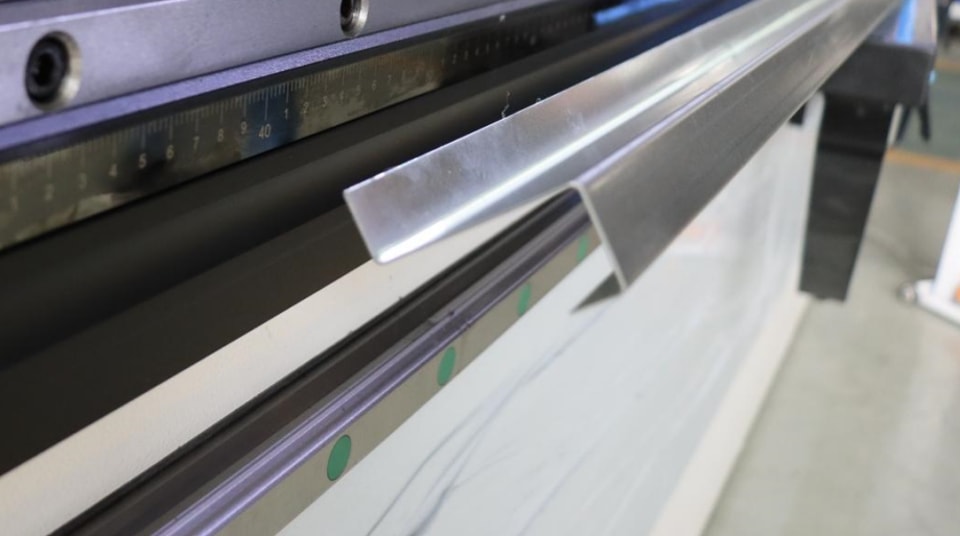
A repetibilidade do avental de uma prensa dobradeira CNC é de ±0,0004 polegadas; para obter ângulos de conformação precisos, esse nível de exatidão deve ser combinado com ferramentas de alta qualidade. Em contrapartida, as prensas dobradeiras manuais têm repetibilidade do avental de ±0,002 polegadas e normalmente produzem desvios angulares de ±2–3°, mesmo com ferramentas adequadas. Além disso, as prensas dobradeiras CNC permitem uma troca rápida de ferramentas—um fator essencial ao dobrar vários pequenos lotes de peças.
5. Ferramentas: Mesmo que você tenha um suporte cheio de ferramentas, não presuma que elas sejam adequadas para sua nova máquina. Verifique o desgaste de cada ferramenta medindo a distância entre a ponta do punção e o ombro, além das dimensões entre os ombros da matriz.
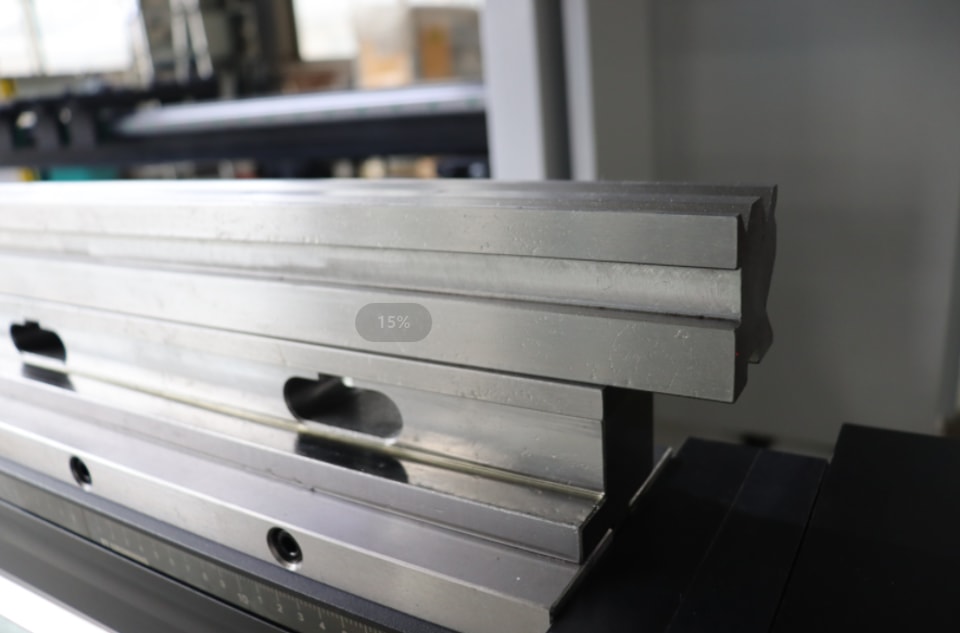
Para ferramentas padrão, o desvio por pé deve ser de aproximadamente ±0,001 polegadas, sem que o desvio total no comprimento ultrapasse ±0,005 polegadas. Para ferramentas retificadas de precisão, a exatidão deve ser de ±0,0004 polegadas por pé, com tolerância total de exatidão não superior a ±0,002 polegadas. Use ferramentas retificadas de precisão em prensas dobradeiras CNC e ferramentas padrão em prensas dobradeiras manuais.
6. Comprimento da aba de dobra: Considere dobrar uma chapa de ×10 pés, de aço-carbono bitola 10, a 90 graus: a prensa dobradeira precisa aplicar aproximadamente 7,5 toneladas adicionais de força para levantar a chapa, enquanto o operador deve estar preparado para lidar com o peso de 280 libras da aba ao abaixá-la.