- tel:+86-13222111178
- email:info@ntjugao.com



Por que problemas de temperatura nas curvadoras de tubos causam defeitos de curvamento?
Por que problemas de temperatura nas curvadoras de tubos causam defeitos de curvamento?
A influência da temperatura na curvatura de tubos é bastante sutil. Mesmo com um programa impecável e ferramentas perfeitas, os tubos curvados ainda podem apresentar defeitos.—O primeiro lote pode sair perfeito, enquanto o segundo fica fora das especificações; as peças produzidas pela manhã são aprovadas na inspeção, mas as fabricadas à tarde ficam fora da tolerância. Muitas vezes, o problema não é uma falha da máquina, mas a influência silenciosa da temperatura.
I. Expansão térmica do metal
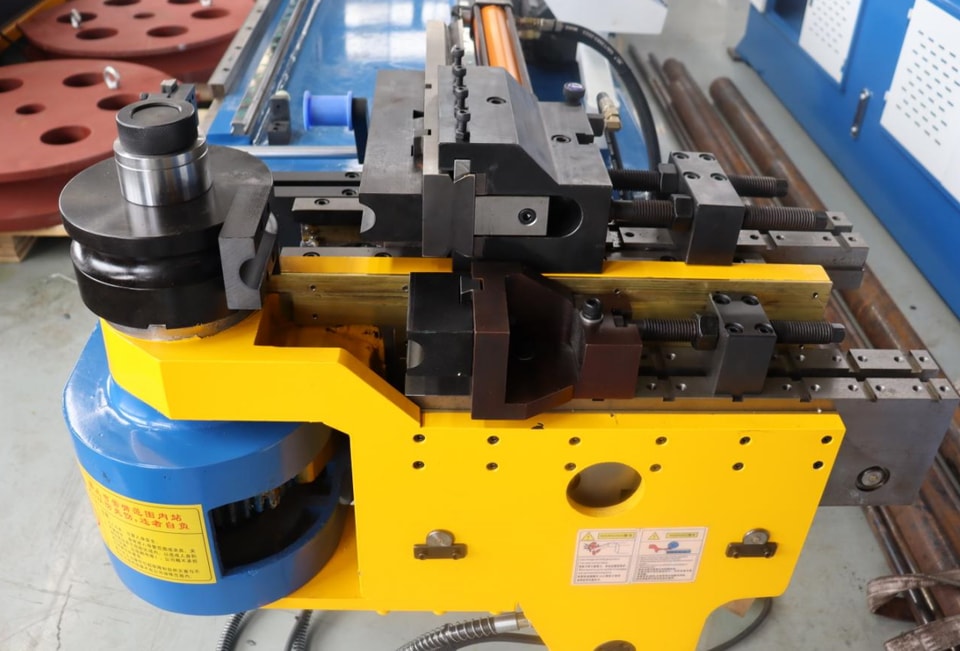
Durante o processo de curvamento, o próprio tubo aquece gradualmente devido à deformação e ao atrito. Com o aumento da temperatura, o metal se expande, provocando pequenas alterações na distribuição da espessura da parede, no diâmetro e até no comprimento. Embora essas mudanças possam ser insignificantes no aço, o efeito da expansão térmica é muito mais acentuado no alumínio.
Para complicar ainda mais, as características de retorno elástico do material variam entre as condições quente e fria. Com o mesmo programa, um tubo frio pode atingir o ângulo perfeito, enquanto um tubo quente pode apresentar retorno elástico insuficiente ou excessivo. Isso explica por que a qualidade dos tubos varia ao longo do tempo na mesma máquina: tanto a temperatura ambiente quanto a do material mudaram.
II. Variações na temperatura das ferramentas
Durante o curvamento, há atrito constante entre o tubo e as ferramentas. Após certo número de operações, a matriz de curvamento, a matriz de aperto e o mandril aquecem gradualmente. À medida que as ferramentas esquentam, a interação entre elas e o tubo se altera.
Isso pode causar problemas como riscos na superfície do tubo (marcas de arraste), resistência irregular durante o curvamento e degradação do lubrificante na interface de contato. Esses problemas raramente surgem de imediato; tendem a aparecer gradualmente após algum tempo de operação, e muitas vezes os operadores não os associam à temperatura das ferramentas.
III. A temperatura do óleo hidráulico afeta diretamente a força de curvamento
O óleo hidráulico é o meio de transmissão de potência nas curvadoras hidráulicas de tubos. As variações na temperatura do óleo alteram sua viscosidade e, consequentemente, afetam a eficiência da transmissão de pressão do sistema.
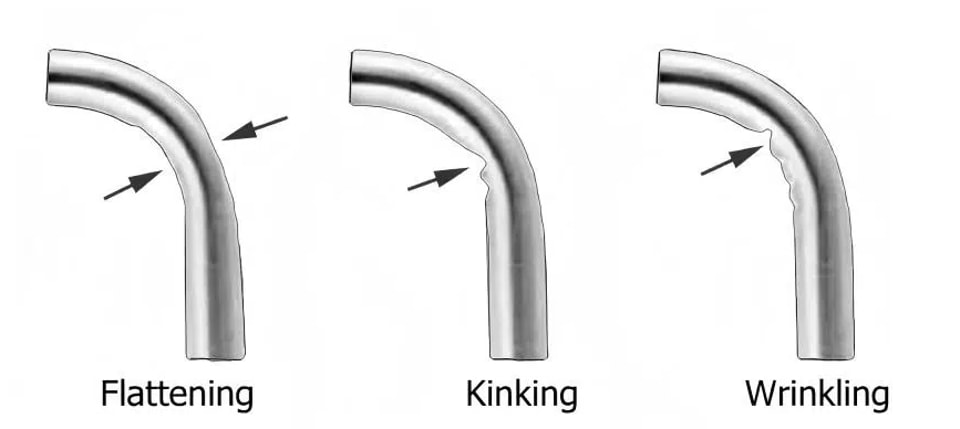
Quando a temperatura do óleo está baixa, ele fica mais viscoso e o sistema responde lentamente; as operações de aperto e curvamento podem perder precisão. Por outro lado, quando a temperatura do óleo está alta, ele fica mais fluido, aumentando os vazamentos internos e dificultando a manutenção da pressão, o que pode resultar em força de curvamento insuficiente. Como resultado, o ângulo de curvamento se desvia—para mais ou para menos.
Durante a produção contínua e prolongada, a temperatura do óleo aumenta gradualmente. Se não for controlada, pode ultrapassar a faixa ideal, comprometendo a precisão e acelerando o envelhecimento das vedações.
IV. Efeitos sazonais da temperatura ambiente
A temperatura da oficina varia entre o inverno, mais frio, e o verão, mais quente. Essas mudanças ambientais afetam as curvadoras de tubos.
Na partida a frio durante o inverno, as folgas entre os componentes da máquina ficam menores devido às baixas temperaturas, e o óleo hidráulico fica mais viscoso. Se a produção em massa começar sem um período de aquecimento, a qualidade dos primeiros tubos curvados pode diferir da dos produzidos mais tarde.
Alguns operadores têm o hábito de deixar a máquina funcionando sem carga por dez a quinze minutos após a partida, aguardando a estabilização da temperatura antes de iniciar o trabalho. Essa é uma boa prática.
V. Métodos de controle da temperatura
Todos os dias, após ligar a máquina, deixe-a funcionar sem carga por algum tempo para elevar a temperatura do óleo hidráulico e permitir que os componentes atinjam o equilíbrio térmico antes de iniciar a produção.
Durante a produção contínua em massa, monitore o indicador de temperatura do óleo. Se a temperatura permanecer elevada, verifique o sistema de refrigeração: confirme se o ventilador está funcionando e se o radiador de óleo não está obstruído.
A escolha do óleo correto para curvamento de tubos também é essencial. Cada tipo de óleo tem uma faixa de temperatura de operação diferente; escolher um óleo adequado ao ambiente específico de produção garante um desempenho de lubrificação mais consistente.
Para produções de alta precisão, considere instalar ar-condicionado ou sistemas de ventilação na oficina para reduzir o impacto das variações da temperatura ambiente na máquina.
VI. Métodos de monitoramento diário
O indicador de temperatura do óleo é uma referência direta; monitorar a estabilidade da temperatura ajuda a avaliar o desempenho do sistema de refrigeração. Se a temperatura permanecer elevada, verifique se há obstruções no sistema e confirme se o ventilador está funcionando corretamente.
Os operadores também podem avaliar a temperatura das partes móveis durante a operação,—por exemplo, durante a troca de matrizes ou o ajuste do equipamento. Se houver uma correlação clara entre a qualidade do curvamento dos tubos e fatores como o horário ou a temperatura do ar, é muito provável que a temperatura esteja afetando a precisão.
Registre e compare os dados—incluindo a temperatura ambiente, a temperatura do óleo, o tempo de operação da máquina e a qualidade do curvamento dos tubos,—para identificar padrões.