- tel:+86-13222111178
- email:info@ntjugao.com



Por que a largura do corte a laser varia durante o processo de corte?
Por que a largura do corte a laser varia durante o processo de corte?
Uma largura de corte a laser inconsistente é um problema recorrente que pode comprometer a precisão das peças, o encaixe entre elas e a estabilidade da produção. Quando a largura do corte varia ao longo de um trabalho, as peças podem ficar fora das dimensões especificadas, apresentar bordas irregulares e gerar desperdício de material. Raramente há uma única causa; normalmente, o problema resulta de uma combinação de ajustes da máquina, estado dos componentes ópticos, variações no material e práticas de manutenção. A seguir, apresentamos as causas mais comuns da variação na largura de corte a laser e soluções práticas para obter cortes mais consistentes, manter tolerâncias mais rigorosas e garantir resultados confiáveis em diferentes materiais e lotes de produção.
Entenda os problemas de largura de corte no corte a laser
O que significa largura de corte a laser?
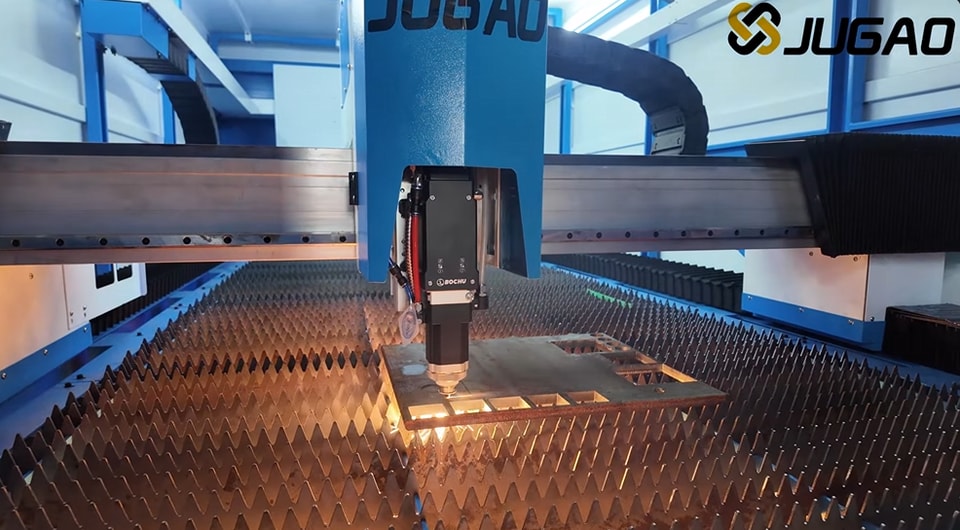
A largura de corte é a quantidade de material removida durante o corte pelo feixe. Ela depende da potência do laser, da posição do foco, do gás auxiliar e da velocidade de corte.
Por que é importante manter uma largura de corte constante
Quando a largura de corte varia, as peças deixam de se encaixar corretamente na montagem, as tolerâncias tornam-se imprevisíveis e aumenta o volume de sucata. Manter essa largura constante é essencial para trabalhos de precisão.
O que causa a variação na largura de corte a laser
Foco mal ajustado e lente desgastada ou suja
Quando o foco não está ajustado corretamente, a energia se distribui de maneira irregular no ponto de corte. Uma lente desgastada ou suja também pode desviar o feixe, fazendo com que a largura de corte varie.
Oscilação da potência do laser
A instabilidade da potência provoca a fusão ou vaporização irregular do metal. Isso causa diretamente a variação da largura de corte a laser, sobretudo em longos períodos de produção.
Velocidade de corte inadequada
Cortar rápido ou devagar demais altera a quantidade de energia absorvida pela chapa. Se a velocidade não for adequada à espessura, o corte fica instável e irregular.
Instabilidade na pressão do gás auxiliar
O gás auxiliar é essencial para remover o metal fundido. Quando a pressão oscila, os resíduos não são eliminados de maneira uniforme, e o corte fica mais largo em alguns pontos e mais estreito em outros.
Variações no material e na superfície
Lotes diferentes de material podem apresentar variações de espessura, revestimento ou composição. Mesmo uma pequena diferença pode alterar a interação do feixe com a superfície.
Como manter a largura de corte a laser constante: passo a passo
Passo 1: calibre o foco do laser regularmente
Sempre começo verificando a posição do foco antes de iniciar a produção. O foco correto concentra a energia de maneira uniforme na superfície de corte.
Passo 2: limpe e inspecione os componentes ópticos
As lentes e as janelas de proteção precisam ser limpas regularmente. Qualquer sujeira pode desviar o feixe e comprometer a uniformidade do corte.
Passo 3: ajuste os parâmetros de corte para cada material
Cada material exige parâmetros próprios. Recomendo testar a velocidade, a potência e a pressão do gás em amostras antes de iniciar a produção em larga escala.
Passo 4: mantenha estável o sistema de gás auxiliar
Verifique se os reguladores e as tubulações de gás não apresentam vazamentos nem oscilações de pressão. Um fluxo constante de gás garante cortes limpos e uniformes.
Passo 5: monitore a máquina e faça a manutenção
A manutenção regular das guias lineares, dos sistemas de movimentação e do gerador a laser ajuda a evitar vibrações mecânicas e oscilações de potência.
Boas práticas para evitar variações na largura de corte
Use perfis de corte padronizados
Salvar conjuntos de parâmetros já testados para cada material reduz erros operacionais e ajuda a manter resultados consistentes.
Controle as condições do ambiente de produção
Variações de temperatura e umidade podem alterar o comportamento do material e a estabilidade da máquina. Manter o ambiente estável ajuda a garantir a consistência.
Treine os operadores para ajustar os parâmetros
Operadores que conhecem bem a máquina conseguem identificar rapidamente variações anormais na largura de corte e corrigi-las na hora.
Perguntas frequentes
Qual é a principal causa da variação na largura de corte a laser?
As causas mais comuns são foco desajustado, potência do laser instável, velocidade de corte inadequada e pressão do gás variável.
A contaminação da lente pode afetar a largura de corte?
Sim. Até mesmo uma pequena quantidade de poeira ou resíduos na lente pode desviar o feixe de laser e causar irregularidades na largura de corte.
Com que frequência devo calibrar minha máquina a laser?
Para trabalhos de alta precisão, verificaria o foco e a calibração diariamente e faria a manutenção completa do sistema óptico conforme um cronograma definido.
Conclusão
A largura irregular do corte a laser é um problema comum, mas pode ser corrigido. Mantenha o foco calibrado, estabilize a potência do laser, ajuste os parâmetros de corte e faça a manutenção regularmente para melhorar significativamente a consistência do corte e a qualidade do produto.
Se precisar de mais suporte técnico ou de orientações precisas sobre os parâmetros do seu sistema de corte a laser, entre em contato com a equipe de engenharia da JUGAO.